
একটি স্টেইনলেস স্টীল বৈশিষ্ট্য ওয়্যার ড্রয়িং মেশিন যে শেষ সিদ্ধান্ত
একটি ম্যাট পৃষ্ঠ, একটি ডিম্বাকৃতির ক্রস-সেকশন বা একটি কুণ্ডলী যা তার সীমা অতিক্রম করে কাজ-কঠিন করে তোলার সময় সংশোধন করা যায় না। এইগুলি হল মেশিনের বৈশিষ্ট্য যা স্টেইনলেস তারের ডাই বক্সটি পরিষ্কার, গোলাকার এবং আকারে ছেড়ে দেয় কিনা তা নির্ধারণ করে।
যে মুহুর্তে একটি অঙ্কন লাইন লো-কার্বন স্টিল থেকে 304 বা 316 স্টেইনলেস হয়ে যায়, উপসর্গগুলি শান্তভাবে আসে। তারের ক্যাপস্টান থেকে সামান্য ম্যাট আসে। ডাই পরিধান যা পূর্বে অনুমানযোগ্য ছিল একটি একক শিফটের মধ্যে ত্বরান্বিত হয়। ব্যাস এক মিলিমিটারের কয়েক শতভাগ প্রবাহিত হয় এবং একটি কয়েল এমন একটি কারণে স্ক্র্যাপ করা হয় যা কখনই মেশিনের ত্রুটি হিসাবে নিবন্ধিত হয় না।
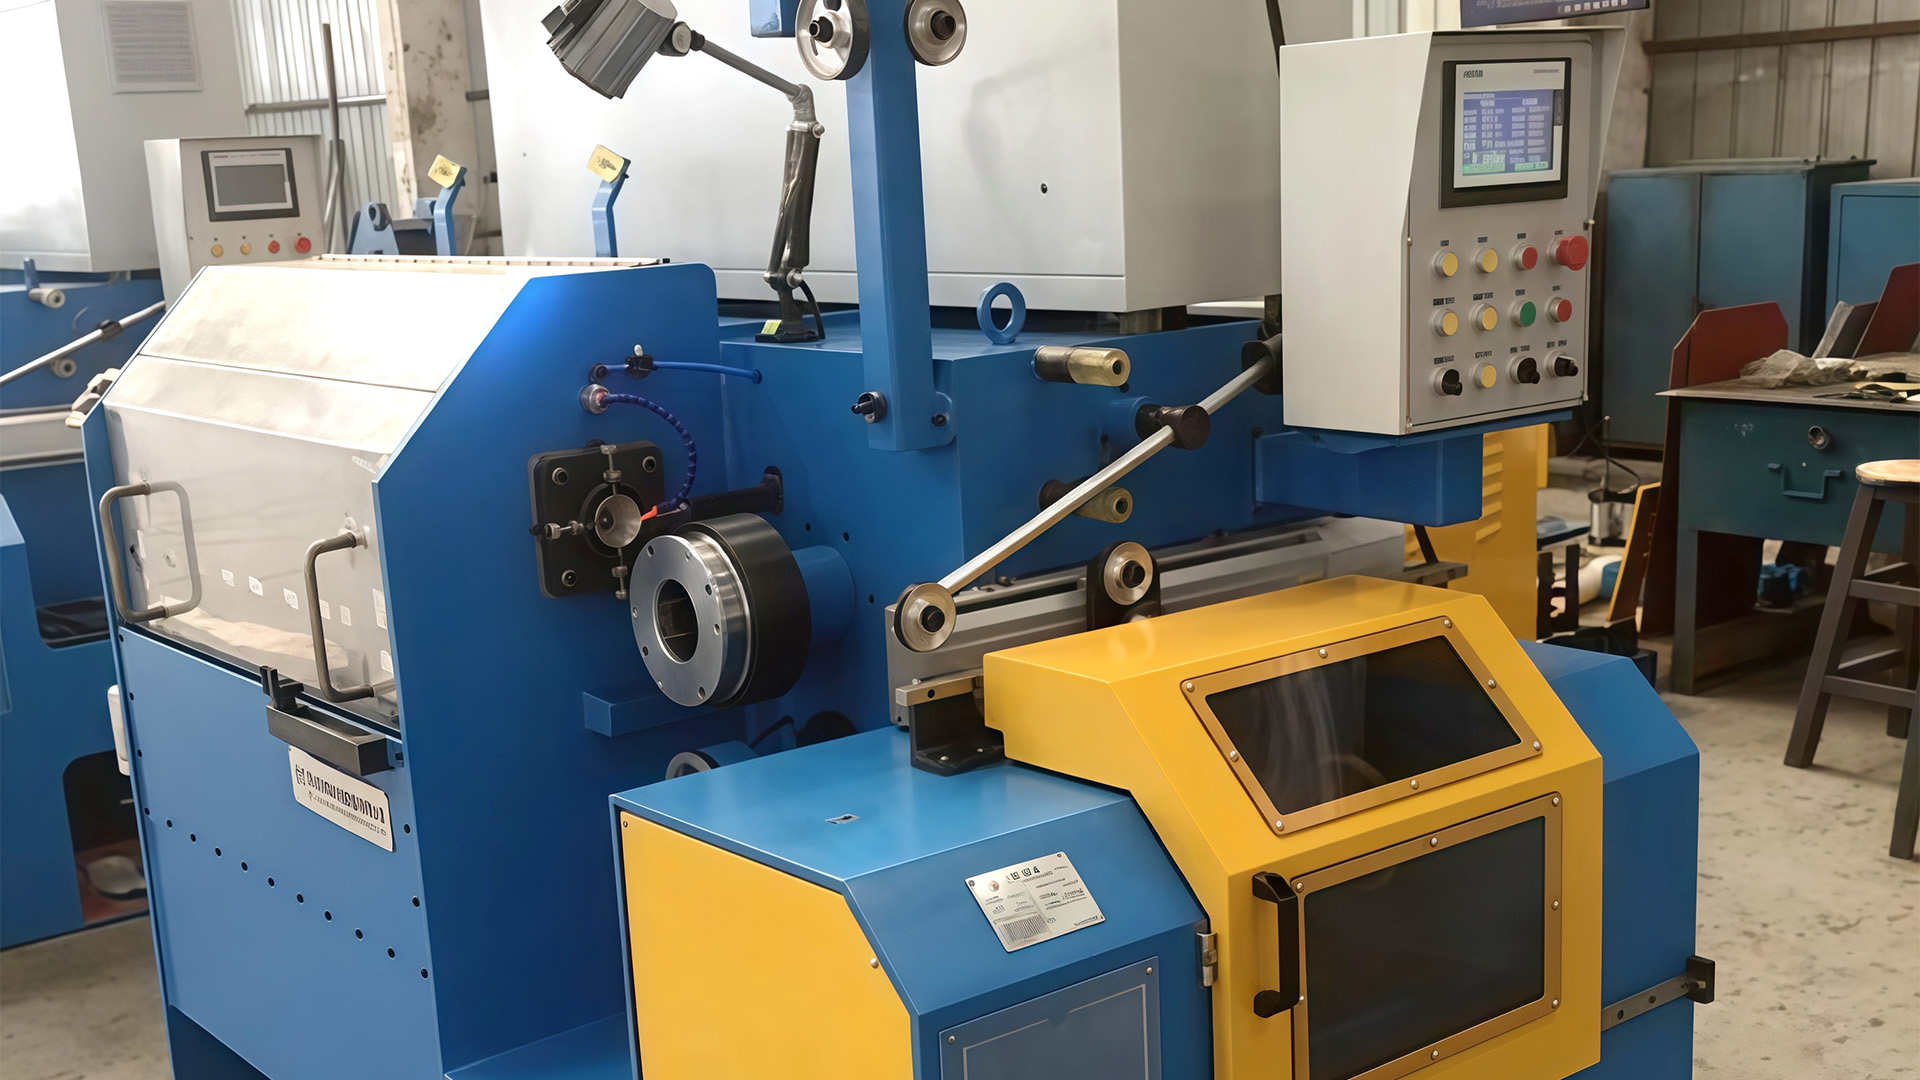
একটি স্টেইনলেস স্টিল ওয়্যার ড্রয়িং মেশিনের বৈশিষ্ট্যগুলি যা এটিকে নিয়ন্ত্রণ করে: নিমজ্জিত ডাই কুলিং, ফিল্টার করা লুব্রিকেন্ট, ক্যাপস্টান পৃষ্ঠতল যা স্কোর ছাড়াই গ্রিপ করে এবং টেনশন নিয়ন্ত্রণ এক মিলিমিটারের একশ ভাগ ধরে রাখার জন্য যথেষ্ট স্থির। রেটেড লাইন স্পিড হল অপ্টিমাইজ করার যোগ্য শেষ পরিবর্তনশীল এবং সাধারণত প্রথম একজন ক্রেতা যা সম্পর্কে জিজ্ঞাসা করে।
কেন স্টেইনলেস ডাই বক্সের ভিতরে ভিন্নভাবে আচরণ করে
স্টেইনলেস স্টীল কাজ-কঠিন হিসাবে এটি হ্রাস করা হয়. এর বিকৃতি প্রতিরোধ ক্ষমতা প্রতিটি পাসের সাথে আরোহণ করে, তাই একটি মোটর যা স্ট্রেন ছাড়াই 1.0 মিমি লো-কার্বন তারকে টানে একই গেজের স্টেইনলেস কাজ করবে। স্বাভাবিক উত্তর হল একটি হালকা কমানোর সময়সূচী: স্টেইনলেস প্রতি পাসে মোটামুটি 10 থেকে 18 শতাংশ, কম কার্বন তারের জন্য 20 থেকে 25 শতাংশের বিপরীতে।
লাইটার পাস মানে আরও বেশি মারা যায়, একটি দীর্ঘ অঙ্কন ক্রম, মেশিনের সাথে আরও বেশি তাপ বিতরণ করা হয় এবং সারিবদ্ধতা বা তৈলাক্তকরণকে ব্যাহত করে এমন কিছুর জন্য অনেক কম সহনশীলতা। মুষ্টিমেয় মেশিনের বৈশিষ্ট্য সেই লোডের বেশিরভাগই বহন করে।
| প্রয়োজনীয়তা | মেশিন বৈশিষ্ট্য যা উত্তর দেয় | কি যাচাই করতে হবে |
|---|---|---|
| ডাই এ গরম | জলমগ্ন সঙ্গে ভিজা অঙ্কন একটি জল ট্যাংক মধ্যে মারা যায় | ট্যাঙ্ক ভলিউম, প্রতি ডাই প্রবাহ, তাপমাত্রা ব্যান্ড |
| সারফেস ফিনিস | পালিশ কার্বাইড মারা যায়, পাস প্রতি ছোট হ্রাস | সময়সূচী পাস, ডাই কাউন্ট, অ্যাপ্রোচ অ্যাঙ্গেল |
| লুব্রিকেন্ট অবস্থা | পরিস্রাবণ এবং শীতল সঙ্গে ইমালসন recirculating | ফিল্টার রেটিং, সাম্প ক্ষমতা, তাপ বিনিময় |
| উত্তেজনা স্থিতিশীলতা | দ্রুত ঘূর্ণন সঁচারক বল প্রতিক্রিয়া সঙ্গে নর্তকী বা সঞ্চয়কারী নিয়ন্ত্রণ | গতি পরিবর্তন এ উত্তেজনা নির্ভুলতা |
| স্পুল গুণমান | সঠিক ট্র্যাভার্স এবং অনমনীয় স্পুল মাউন্ট করা | ট্র্যাভার্স পুনরাবৃত্তিযোগ্যতা, স্পুল রানআউট |
| বিরতি পুনরুদ্ধার | দ্রুত ব্রেকিং সহ তারের ব্রেক সনাক্তকরণ | থামার সময়, স্ক্র্যাপড তারের দৈর্ঘ্য |
ওয়েট ড্রয়িং জ্যামিতি, ডাই কুলিং এবং লুব্রিকেন্ট ফ্লো
মোটামুটি 1.2 মিমি নীচে, স্টেইনলেস তার প্রায় সবসময় ভিজা আঁকা হয়. ডাইগুলি একটি ইমালশনে নিমজ্জিত থাকে যা হ্রাস অঞ্চলের বাইরে তাপ বহন করে, যোগাযোগের অঞ্চলকে লুব্রিকেট করে এবং ডাই থেকে পরিষ্কার ধাতব জরিমানাগুলিকে ফ্লাশ করে। শুষ্ক অঙ্কন ভারী স্টেইনলেস কাজ করার জন্য তৈরি করা যেতে পারে, তবে পার্থক্যটি সাধারণত গতির চিত্রের চেয়ে পৃষ্ঠের গুণমান এবং ডাই লাইফের মধ্যে দেখা যায়।
ডাই টেম্পারেচার হল ফিনিস এবং টুলিং লাইফের উপর সবচেয়ে শক্তিশালী একক প্রভাব। একটি ওয়াটার-কুলড মোল্ড বক্স ডাই হোল্ডারটিকে একটি স্থিতিশীল তাপমাত্রায় ধরে রাখে এবং বসার সারফেসগুলিকে অসমভাবে প্রসারিত হওয়া থেকে বিরত রাখে, যা দীর্ঘ সময়ের মধ্যে ডিম্বাকৃতি তৈরি করে। শুধু ট্যাঙ্ক নয়, প্রতিটি ডাই পজিশনে কীভাবে শীতলতা পৌঁছায় তা জিজ্ঞাসা করুন।
লুব্রিকেন্ট পরিচ্ছন্নতা এবং তাপমাত্রা
একবার একটি লাইন ভিজে গেলে, ইমালসন একটি স্পেসিফিকেশন সহ একটি প্রক্রিয়া তরল হয়ে যায়। পরিস্রাবণ মিস যে ধাতব জরিমানা ডাই মাধ্যমে ফিরে টেনে আনা হয় এবং তারের স্কোর; উষ্ণ চলমান ইমালসন ফিল্মের শক্তি হারায় ঠিক যেখানে চাপ সবচেয়ে বেশি। পরিস্রাবণ রেটিং, সাম্প ভলিউম, পাম্প প্রবাহ এবং তাপমাত্রা নিয়ন্ত্রণ হল মেশিনের বৈশিষ্ট্যগুলি উদ্ধৃত করা হবে, রক্ষণাবেক্ষণের কাজগুলি পরে আবিষ্কার করা হবে না।
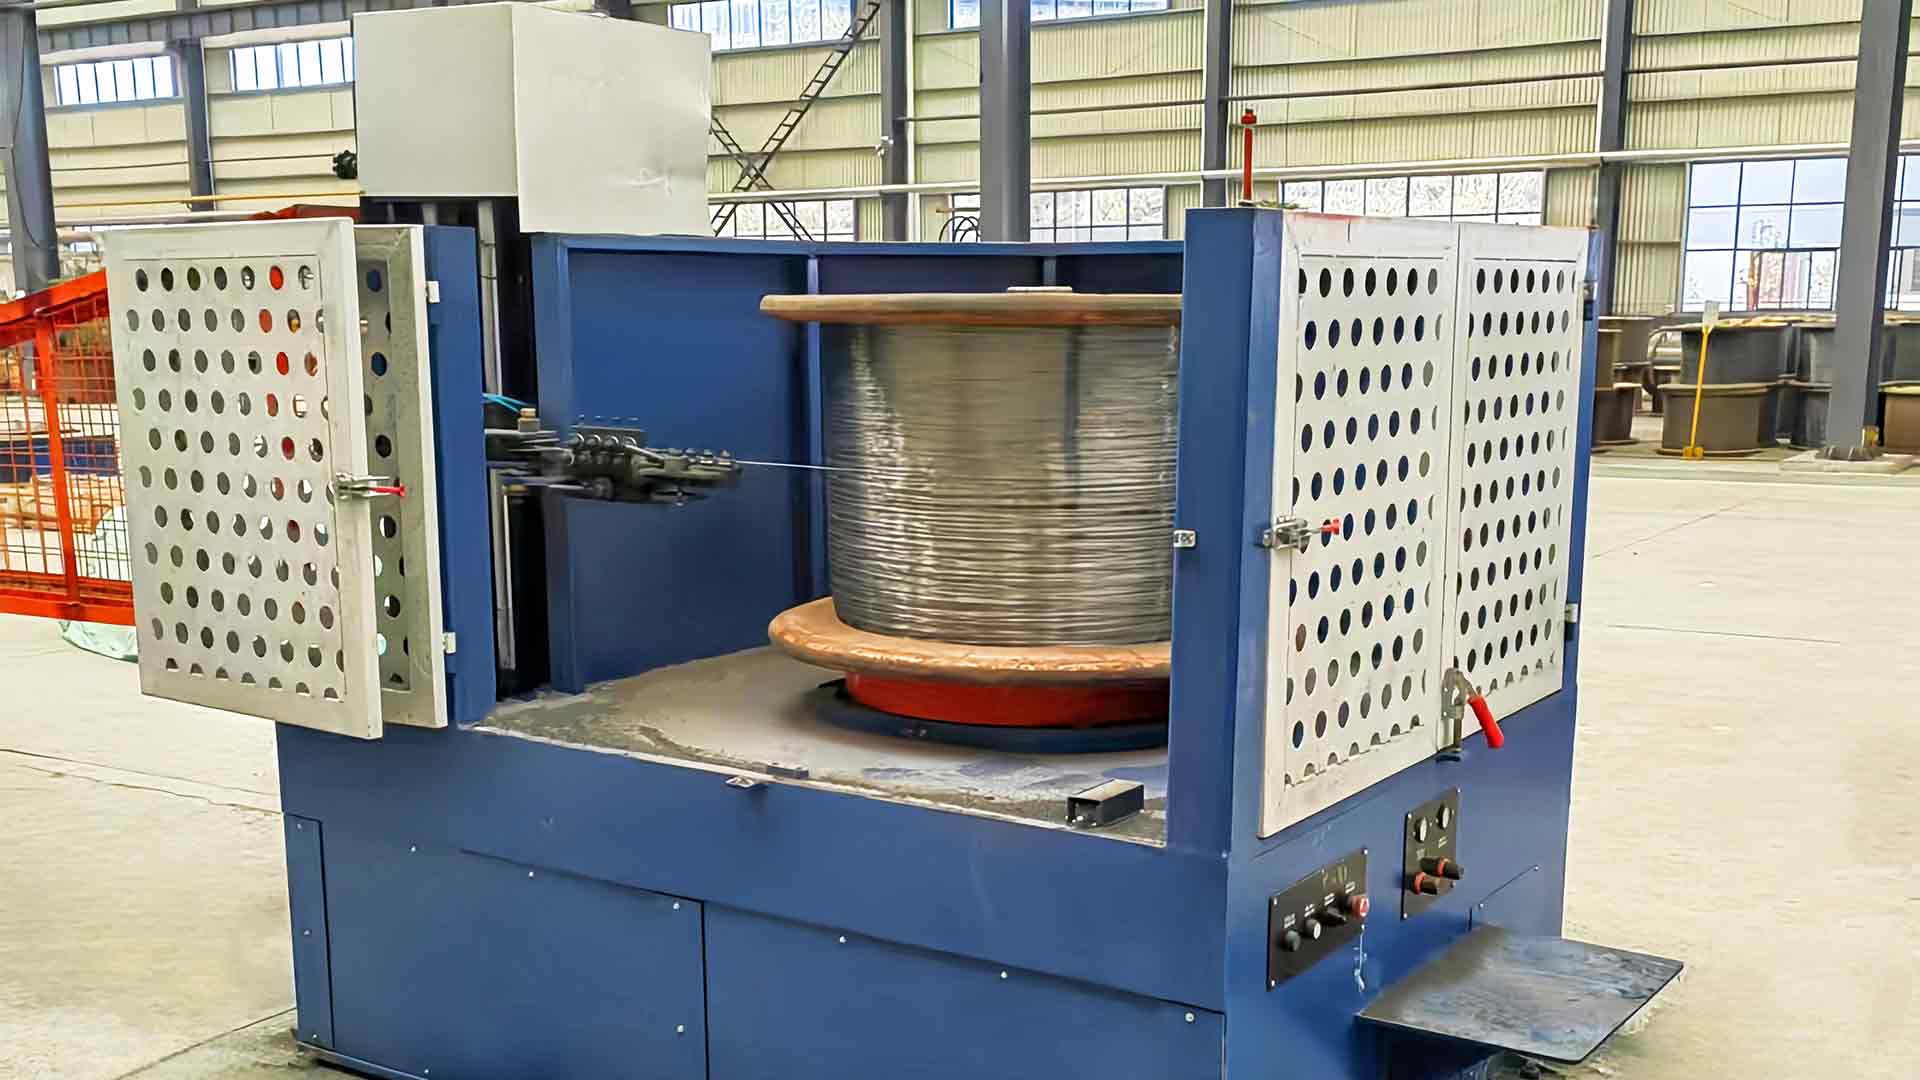
এই কর্তব্য জোড়ার জন্য নির্মিত একটি লাইন ক জল ট্যাংক তারের অঙ্কন মেশিন মেশিনের তাত্ত্বিক সর্বাধিকের পরিবর্তে সমাপ্ত ব্যাসের জন্য নির্বাচিত ডাই কাউন্ট সহ লেআউট।
ডাই সিলেকশন, রিডাকশন শিডিউল এবং টুলিং টলারেন্স
ডাইস হল অর্ডারের সবচেয়ে সস্তা অংশ এবং প্রত্যাখ্যান কয়েলের সবচেয়ে সাধারণ কারণ। স্টেইনলেস, কম-কার্বন তারের জন্য জ্যামিতিকভাবে সঠিক ডাই অসমভাবে পলিশ করবে, বিয়ারিং-এ পরিধান করবে এবং গ্রাহক একটি ম্যাগনিফায়ারের নীচে দেখতে পাবেন এমন একটি ম্লান সর্পিল চিহ্ন রেখে যেতে শুরু করবে।
- সেই পাসে নেওয়া হ্রাসের সাথে একটি অ্যাপ্রোচ অ্যাঙ্গেল মিলেছে, তাই কাজটি বিয়ারিংয়ের পরিবর্তে কম্প্রেশনে করা হয়।
- একটি বিয়ারিং দৈর্ঘ্য তারের আকারের জন্য যথেষ্ট লম্বা এবং ঘর্ষণ তাপ এড়াতে যথেষ্ট ছোট।
- একটি পালিশ বোর, কারণ ডাই এ প্রবর্তিত রুক্ষতা অবিলম্বে তারের পৃষ্ঠে স্থানান্তরিত হয়।
- ধারক মধ্যে সঠিক আসন; একটি ডাই অক্ষ বন্ধ একটি ভগ্নাংশ বসে তারের ডিম্বাকৃতি টান হবে.
- একটি রিগ্রাইন্ডিং এবং অতিরিক্ত প্ল্যান, যেহেতু স্টেইনলেস একই গেজে কম-কার্বন তারের চেয়ে দ্রুত টুলিং পরিধান করে।
যদি একজন সরবরাহকারী আপনাকে মেশিনের সাথে উদ্ধৃত করা পাসের সময়সূচী বলতে না পারে, তাহলে অফারে ডাই কাউন্ট একটি অনুমান।
পে-অফ, টেনশন এবং টেক-আপ: যেখানে ধারাবাহিকতা জিতেছে
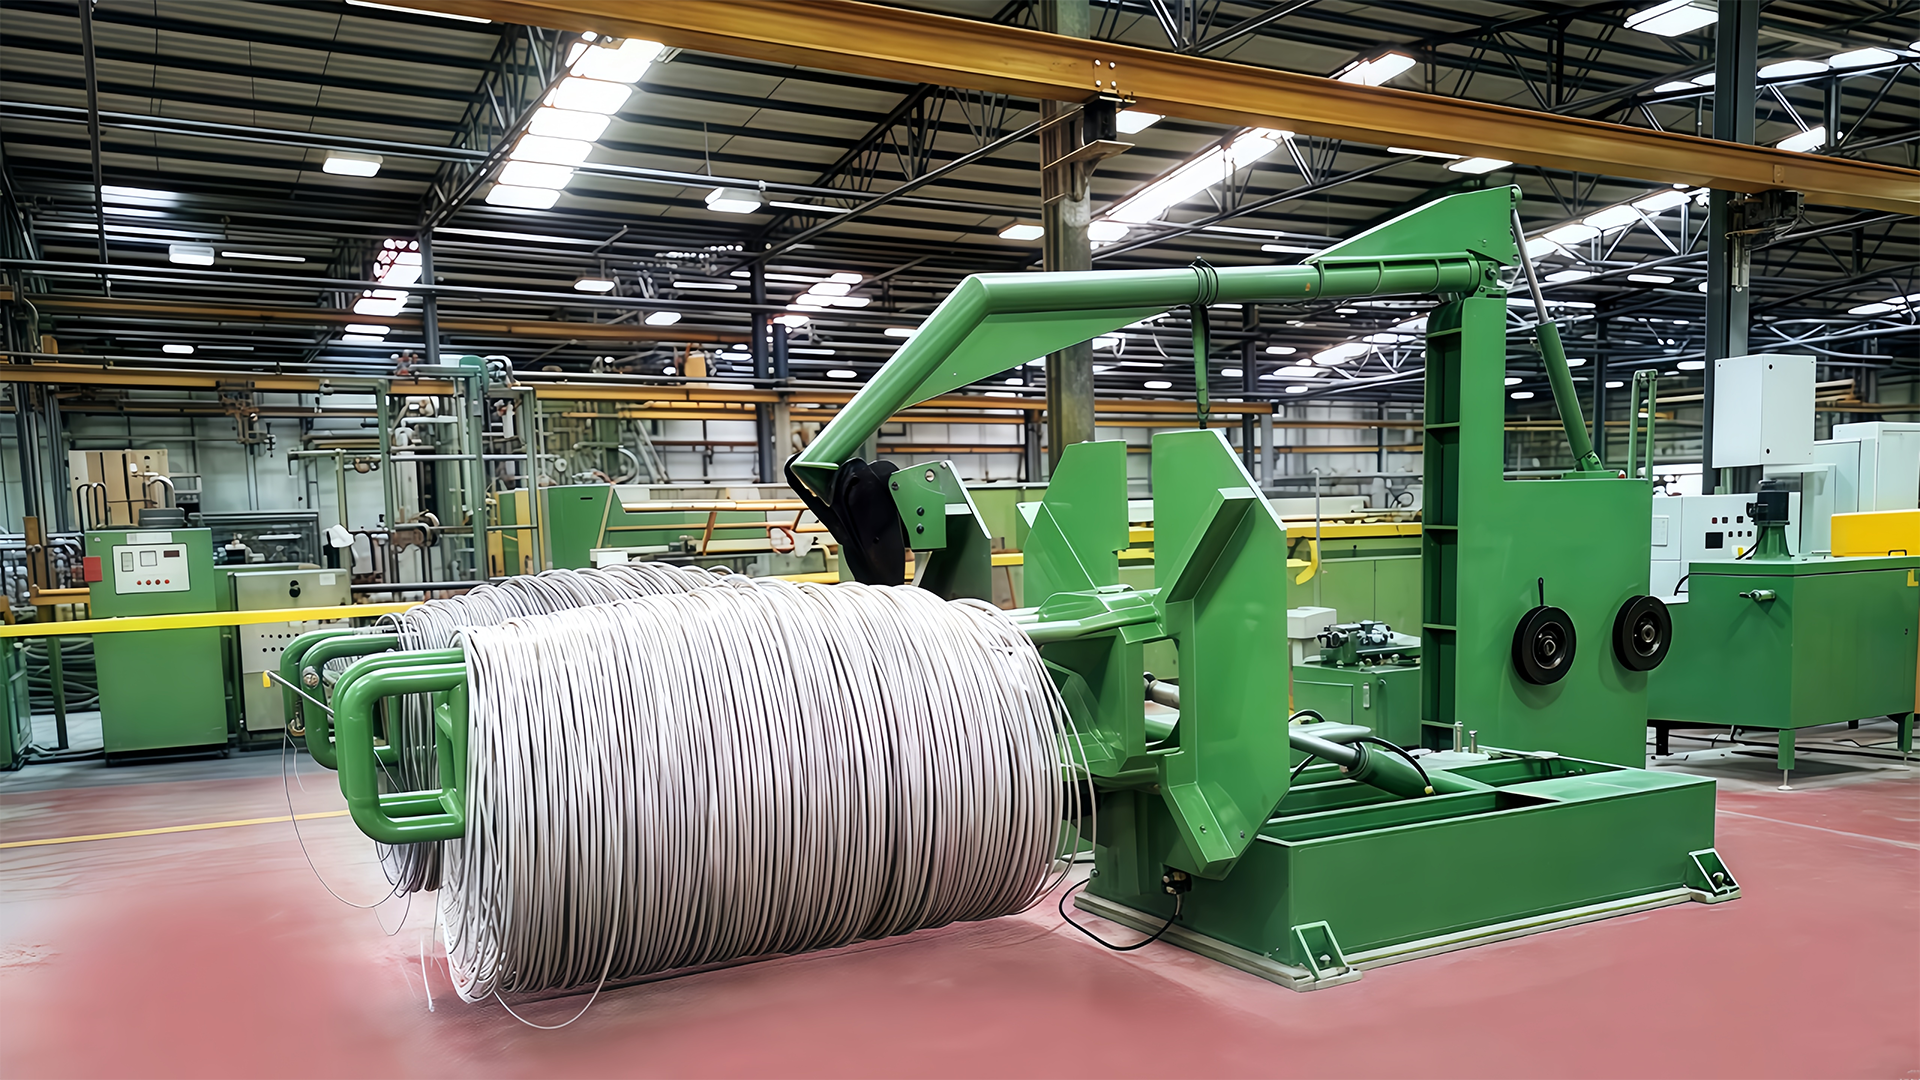
চূড়ান্ত মৃত্যুর আগে প্রবর্তিত ত্রুটিগুলি স্থায়ী হয়, কিন্তু তার পরেও ত্রুটিগুলি প্রবর্তিত হয়। একটি টেক-আপ যা অসমভাবে টেনে নেয়, বা একটি পে-অফ যা আগত তারের ঢেউকে একটি কয়েলের মতো উল্টে যেতে দেয়, ব্যাসের তারতম্য, আলগা স্তর এবং একটি স্পুল হিসাবে দেখায় যা গ্রাহক স্থির গতিতে চালাতে পারে না।
টেনশন নিয়ন্ত্রণ একটি গতি পরিবর্তনের মাধ্যমে সেরা বিচার করা হয়। 200 থেকে 600 মি/মিনিট এবং পিছনে ত্বরান্বিত করা তারের টানকে সহনশীলতার বাইরে ব্যাস সরানোর জন্য যথেষ্ট স্থানান্তর করা উচিত নয় এবং উত্তরটি একটি ট্রায়াল স্পুলের প্রথম শত মিটারে দৃশ্যমান।
স্পুল জ্যামিতি এবং ট্র্যাভার্স
ট্র্যাভার্স পিচ এবং স্পুল রানআউট ভারী কার্বন তারের চেয়ে সূক্ষ্ম স্টেইনলেস বেশি গুরুত্বপূর্ণ। ওভারল্যাপিং স্তর সহ একটি স্পুল ক্ষত পরবর্তী প্রক্রিয়ায় বৃদ্ধিতে পরিশোধ করে এবং অঙ্কন লাইন সাধারণত দোষ পায়। আপনার স্পুল টাইপের সাথে টেক-আপটি কীভাবে মিলছে তা জিজ্ঞাসা করুন এবং বিরতির পরে তারটি টেনে না নিয়ে মেশিনটি পরিষ্কারভাবে থামছে কিনা তা পরীক্ষা করুন।
উইন্ডারের মাপ দেওয়ার সময় একই যুক্তি প্রযোজ্য: এই নির্দেশিকাটি টেক-আপ মেশিন নির্বাচন স্পুল প্রকার, টেনশন ম্যাচিং এবং কার্যকারিতা সংখ্যাগুলিকে কভার করে।
কন্ট্রোল, ইন্টারলকস এবং নম্বর যা চাওয়ার যোগ্য
কন্ট্রোল স্পেসিফিকেশন হল যেখানে কারখানার মেঝেতে অভিন্ন দেখায় এমন দুটি মেশিন ভিন্নভাবে আচরণ করতে শুরু করে। পিন ডাউন করার জন্য ভেরিয়েবলগুলি হল যে গতিতে মেশিনটি প্রকৃতপক্ষে রেট করা হয়েছে, লোড পরিবর্তনের জন্য ড্রাইভের প্রতিক্রিয়া এবং তারের বিরতির পর সেকেন্ডে কী ঘটে।
এই জন্য দেখুন: একটি উদ্ধৃত লাইন গতি একটি সংক্ষিপ্ত ডাই ক্রম বা ফিনিশিং ডাই লাগানো ছাড়া পরিমাপ করা হয়। পাসগুলি স্টেইনলেস সত্যিকারের প্রয়োজন যোগ করুন এবং প্রকৃত গতি এক তৃতীয়াংশ হ্রাস পেতে পারে, যা পুরো লাইনের অর্থনীতিকে পরিবর্তন করে।
অর্ডার নিশ্চিত হওয়ার আগে এগুলি লিখিতভাবে রাখুন:
- সম্পূর্ণ স্টেইনলেস পাস শিডিউল লাগানো সহ চূড়ান্ত ডাই এ রেট করা গতি।
- Capstan ব্যাস, পৃষ্ঠ ফিনিস এবং শীতল ব্যবস্থা.
- ডাই পজিশন, সাম্প ভলিউম এবং তাপমাত্রা নিয়ন্ত্রণ পরিসীমা প্রতি ইমালসন প্রবাহ।
- পরিস্রাবণ রেটিং এবং কত ঘন ঘন উপাদান পরিবর্তন করা হয়।
- ত্বরণ এবং হ্রাসের সময় উত্তেজনা সঠিকতা এবং আচরণ।
- একটি বিরতির পর ব্রেক করার সময়, এবং তারের দৈর্ঘ্য প্রতিবার স্ক্র্যাপ করা হয়।
- ক্যাপস্টান প্রতি মোটর রেটিং এবং ড্রাইভের ধরন।
আপনি প্রকৃতপক্ষে যে ওয়্যারটি বিক্রি করেন তার সাথে মেশিনটি মিলানো
স্টেইনলেস পণ্যের একটি বিস্তৃত পরিসর কভার করে, এবং 4 মিমি ফাস্টেনার তারের জন্য ড্রয়িং মেশিনটি 0.15 মিমি ব্রেইডিং তারের জন্য উপযুক্ত নয়। সমাপ্ত ব্যাস অঙ্কন পদ্ধতি, ডাই কাউন্ট এবং টেক-আপ নির্ধারণ করে।
- 0.2 থেকে 1.0 মিমি পরিসরে স্প্রিং, দড়ি এবং পায়ের পাতার মোজাবিশেষ শক্তিবৃদ্ধি তারের একটি দীর্ঘ ডাই সিকোয়েন্স এবং হালকা পাস সহ ভিজে আঁকা হয়।
- তারের জাল এবং বুনন তারের জন্য সর্বাধিক গতির প্রয়োজনের চেয়ে গোলাকারতা এবং একটি সামঞ্জস্যপূর্ণ পৃষ্ঠের প্রয়োজন হয়।
- তারের এবং আটকে থাকা কন্ডাক্টরের কাজ টান স্থায়িত্বের জন্য সংবেদনশীল, কারণ ব্যাসের তারতম্য স্ট্র্যান্ডিং পর্যায়ে পুনরায় আবির্ভূত হয়।
- ফাস্টেনার, স্ক্রু এবং গঠিত অংশগুলি সাধারণত ভারী স্টেইনলেস রড থেকে আঁকা হয়, যেখানে শুষ্ক অঙ্কন এবং ক্যাপস্টান শীতলতা প্রাধান্য পায়।
- ঢালাই তারের পরিচ্ছন্নতার প্রয়োজনীয়তা যোগ করে, যা পরিস্রাবণ এবং লুব্রিকেন্ট রসায়নকে সিদ্ধান্তের কেন্দ্রে রাখে।
এই সমস্ত জুড়ে, উপরের বৈশিষ্ট্যগুলি একই থাকে। শুধুমাত্র জোর দেওয়া হয়: সূক্ষ্ম তারের জন্য ডাই এবং কুলিং জ্যামিতি, স্পুল করা তারের জন্য টেনশন এবং টেক-আপ, ভারী রডের জন্য ড্রাইভ এবং ক্যাপস্ট্যান ডিজাইন।
স্টেইনলেস স্টীল তারের অঙ্কন কম-কার্বন অঙ্কনের চেয়ে কম ক্ষমাশীল, এবং কারণটি যান্ত্রিক না হয়ে ধাতুবিদ্যা। কঠোর পরিশ্রম, ডাই এ তাপ এবং পৃষ্ঠের সংবেদনশীলতা ছোট নকশার সিদ্ধান্তগুলিকে কয়েলের দৃশ্যমান ত্রুটিতে পরিণত করে।
এর জন্য অর্থপ্রদানের মূল্যের বৈশিষ্ট্যগুলি হল নিমজ্জিত ডাই কুলিং, একটি ফিল্টার করা এবং তাপমাত্রা-নিয়ন্ত্রিত লুব্রিকেন্ট সার্কিট, সুনির্দিষ্টভাবে সারিবদ্ধ টুলিং এবং হোল্ডার, প্রকৃত টেনশন নিয়ন্ত্রণ এবং আপনার গ্রাহকরা যে স্পুলটি চালান তার সাথে মিলে যাওয়া একটি টেক-আপ। অন্য সবকিছু, শিরোনাম গতি অন্তর্ভুক্ত, গৌণ.
শুভ লক্ষণ: একজন সরবরাহকারী যিনি গতি উদ্ধৃত করার আগে আপনার উপাদানের গ্রেড, চূড়ান্ত ব্যাস এবং স্পুল টাইপ জানতে চান। সেই কথোপকথনটি হল একটি মেশিনের সংক্ষিপ্ততম রুট যা স্টেইনলেস ভালভাবে আঁকে, এবং এটি সাধারণত একটি লাইনকে আলাদা করে যা সহনশীলতা ধারণ করে যা প্রতি শিফটে সামঞ্জস্য করা হয়।