
তারের অঙ্কন প্রযুক্তি
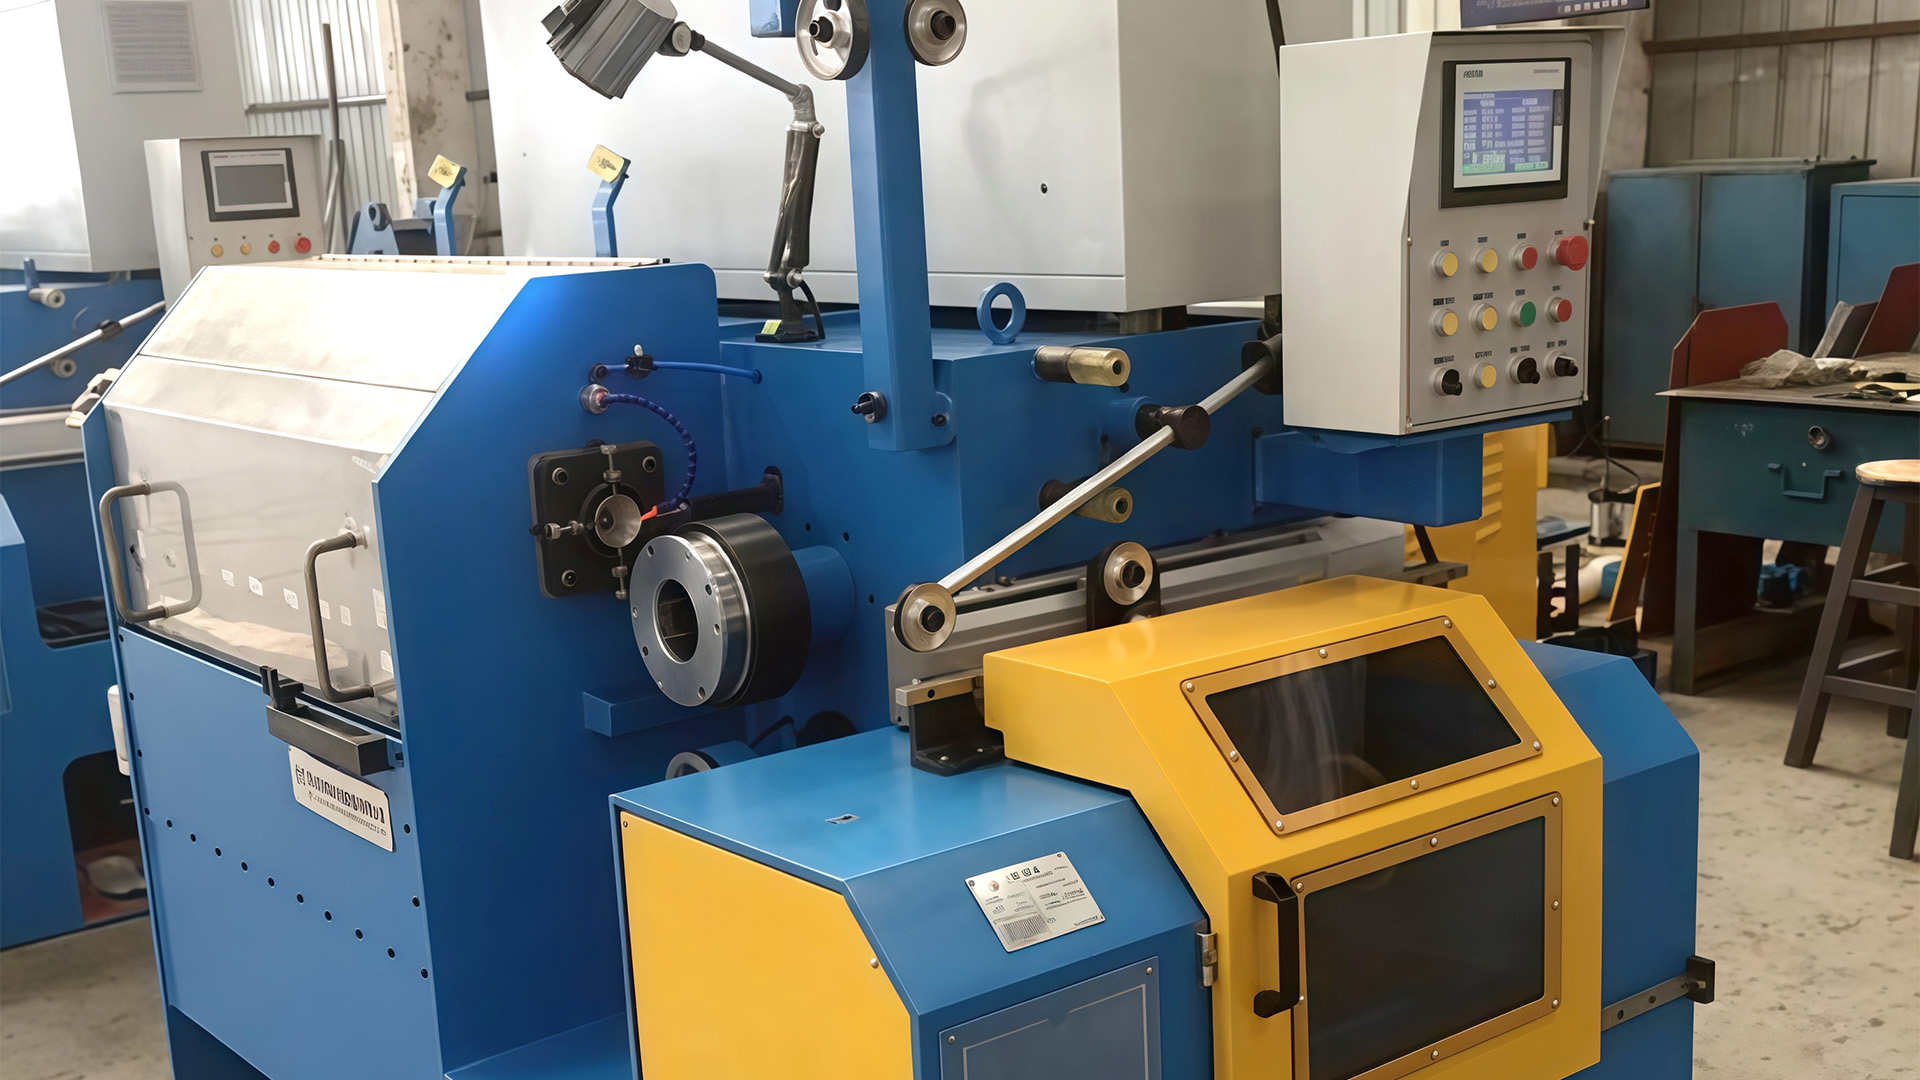
একটি উচ্চ কার্বন ইস্পাত ফাংশন ওয়্যার ড্রয়িং মেশিন
হ্রাস শুধুমাত্র শিরোনাম. আসল কাজটি পাঁচটি লিঙ্কযুক্ত ফাংশন জুড়ে ঘটে এবং উচ্চ কার্বন স্টিলের প্রতিটিতে তারের ভাঙার আগে একটি সংকীর্ণ সহনশীলতা থাকে।
একটি 5.5 মিমি উচ্চ কার্বন রড একটি সূক্ষ্ম মুক্তাযুক্ত কাঠামো এবং প্রায় 1,000 MPa প্রসার্য শক্তি সহ অঙ্কন লাইনে পৌঁছে। নয়টি মারা যায় পরে এটি 1.6 মিমি তার হিসাবে 1,900 MPa এর কাছাকাছি চলে যায়। ইস্পাতে কিছুই যোগ করা হয়নি; প্রতিটি অতিরিক্ত মেগাপাস্কেল ঠান্ডা কাজ থেকে এসেছে। মেশিনের কাজ হল সেই ঠান্ডা কাজটি দ্রুত প্রয়োগ করা যাতে লাভজনক হতে পারে এবং যথেষ্ট মৃদুভাবে যাতে তারটি বেঁচে থাকে।
এটাই সংক্ষিপ্ত উত্তর। ব্যবহারিক উত্তর হল ফাংশনগুলির একটি শৃঙ্খল: নিয়ন্ত্রিত ব্যাক টেনশনে কয়েলটি পরিশোধ করুন, ক্রমান্বয়ে ছোট ডাইসের মধ্য দিয়ে তারটিকে টানুন, ডাই এবং ক্যাপস্ট্যান থেকে তাপকে দূরে নিয়ে যান, প্রতিটি ক্যাপস্টানকে সঠিক গতিতে রাখুন যাতে তারটি প্রসারিত বা শিথিল না হয় এবং সমাপ্ত তারটিকে একটি স্পুল বা কুণ্ডলীর উপর বিছিয়ে ক্ষতি না করে। এর মধ্যে একটি এড়িয়ে যান এবং অন্যগুলি গুরুত্বপূর্ণ হওয়া বন্ধ করুন।
পার-পাস রিডাকশন হল সেই সংখ্যা যা নিচের দিকের সবকিছু নির্ধারণ করে: ডাই লাইফ, ক্যাপস্টান তাপমাত্রা, মোটর সাইজিং এবং লাইনের শেষে আপনি যে প্যাকেজ তৈরি করতে পারেন।
মূল ফাংশন, স্পষ্টভাবে বলা হয়েছে
একটি উচ্চ কার্বন ইস্পাত তারের ড্রয়িং মেশিনের কাজ হল তারের ক্রস-বিভাগীয় ক্ষেত্রটিকে একটি সিরিজের ডাইয়ের মাধ্যমে টেনে কমানো, প্রতিটি শেষের চেয়ে সামান্য ছোট, প্রতিটি পর্যায়ে উত্তেজনা, গতি এবং তাপমাত্রা নিয়ন্ত্রণ করে।
দুটি ভৌতিক ঘটনা পুরো প্রক্রিয়াটিকে নিয়ন্ত্রণ করে। প্রথমত, প্রতি সেকেন্ডে যেকোনো বিন্দু অতিক্রমকারী ধাতুর আয়তন স্থির থাকে, তাই ক্ষেত্রফল কমলে, লাইনের গতি বাড়তে হবে: একটি ক্যাপস্টানে 20 শতাংশ এলাকা হ্রাসের অর্থ হল তারের পাতা যে ক্যাপস্টানটি প্রবেশ করেছে তার চেয়ে প্রায় 25 শতাংশ দ্রুত। দ্বিতীয়ত, ঠান্ডা কাজ প্রসার্য শক্তি বাড়ায় এবং প্রসারণ কমায়। উচ্চ কার্বন গ্রেডগুলি খাড়াভাবে কাজ করে, ঠিক এই কারণেই তারা ভাল স্প্রিং এবং স্ট্র্যান্ড তার তৈরি করে এবং ঠিক কেন মেশিনটি যে কোনও একক মৃত্যুতে বড় কামড় নিতে পারে না।
প্রক্রিয়া নিজেই সোজা, এবং আপনি যদি প্রথমে যান্ত্রিক ওয়াকথ্রু চান, আমাদের সংবাদ পৃষ্ঠাগুলি কভার করে কিভাবে একটি ড্রয়িং মেশিন কাঁচা ধাতুকে সূক্ষ্ম তারে পরিণত করে . বাণিজ্যিকভাবে যা গুরুত্বপূর্ণ তা হল প্রতিটি ফাংশন ডাউনস্ট্রিম আপস্ট্রিমে করা ভুলগুলিকে উত্তরাধিকার সূত্রে পায়।
হ্রাস পাস: ব্যাস যেখানে জিতেছে
প্রতিটি ডাই একটি কাজ করে: একটি স্ক্র্যাচ, একটি ডিম্বাকৃতি ক্রস-সেকশন বা পৃষ্ঠের ফাটল তৈরি না করে একটি নিয়ন্ত্রিত পরিমাণ এলাকা শেভ করুন। উচ্চ কার্বন তারের জন্য, প্রতি-পাস এলাকা হ্রাস সাধারণত 12 থেকে 22 শতাংশের মধ্যে থাকে, সামনের প্রান্তে ভারী পাস এবং পিছনের দিকে হালকা ফিনিশিং পাস থাকে। একটি ডাই এর অ্যাপ্রোচ অ্যাঙ্গেল, ভারবহন দৈর্ঘ্য এবং কার্বাইডের গুণমান নির্ধারণ করে কিভাবে ধাতুটি এর মধ্য দিয়ে প্রবাহিত হয়। একটি জীর্ণ বিয়ারিং প্রথমে মিলিমিটারের কয়েক শততম ব্যাসের ড্রিফট হিসাবে দেখায়, তারপর বিরতি হিসাবে।
এখানেই ড্রাইভ আর্কিটেকচার গুরুত্বপূর্ণ। স্ট্রেইট-লাইন মেশিনগুলি যা প্রতিটি ক্যাপস্টানকে তার নিজস্ব মোটর দেয়, বা যেগুলি সার্ভো ডাইরেক্ট ড্রাইভ ব্যবহার করে, কাছাকাছি ক্যাপস্ট্যানগুলির মধ্যে গতির অনুপাত প্রায় ঠিক ধরে রাখে, তাই তারটি টেনে আনার পরিবর্তে সত্যিকারভাবে আঁকা হয়। একটি একক মোটর এবং যান্ত্রিক স্লিপ সহ মেশিনগুলি বেল্ট এবং পুলি পরিধান করার কারণে সেই নির্ভুলতা হারায় এবং লক্ষণ হল স্পুলের মাথা থেকে লেজ পর্যন্ত অসঙ্গত প্রসারিত হওয়া।
শীতল এবং তৈলাক্তকরণ: যেখানে ভাঙ্গন প্রতিরোধ করা হয়
অঙ্কনের প্রায় সমস্ত যান্ত্রিক কাজ তাপে রূপান্তরিত হয় এবং ঠিক কোথায় ক্ষতি হবে তা প্রদর্শিত হয়: ডাই বোরে এবং ক্যাপস্ট্যান পৃষ্ঠে। উচ্চ কার্বন তারের ডাই তাপমাত্রায় পৌঁছায় যা সাধারণ লুব্রিকেন্টগুলিকে ভেঙে দেয়, এমনকি সামান্য হ্রাসেও। এই কারণেই লাইনে প্রতি কিলোগ্রামের দামের চেয়ে জল-ঠান্ডা ডাই হোল্ডার, জল-ঠান্ডা ক্যাপস্ট্যান এবং গলনাঙ্ক এবং ফিল্মের শক্তির জন্য বেছে নেওয়া একটি সাবান পাউডার প্রয়োজন।
তৈলাক্তকরণ ব্যর্থতা খুব কমই নাটকীয়। এটি একটি সামান্য নিস্তেজ পৃষ্ঠের মত দেখায়, তারপর হালকা স্কোরিং, তারপর একটি ডাই সহনশীলতা সপ্তাহের শুরুতে টানা হয়। উচ্চ কার্বন তারে গ্রহণযোগ্য থেকে ভাঙ্গাতে রূপান্তর একটি একক কয়েলের ভিতরে ঘটতে পারে, যে কারণে কুল্যান্টের প্রবাহ এবং সাবানের ব্যবহার প্রতি মাসে না করে প্রতি শিফটে পরীক্ষা করা মূল্যবান।
ডাই কোয়ালিটি হল সমীকরণের অন্য অর্ধেক। কার্বাইড গ্রেড, বোর পলিশিং এবং কেসিং এর ঘনত্ব নির্ধারণ করে যে ড্রয়িং লোডটি কন্টাক্ট আর্ক জুড়ে কতটা সমানভাবে ছড়িয়ে পড়ে এবং সেইজন্য ব্যাস প্রবাহিত হওয়ার আগে ডাইটি কতক্ষণ বেঁচে থাকে।
টেক-আপ এবং স্পুলিং: যেখানে প্যাকেজ নির্ধারণ করা হয়
স্ল্যাক লেয়ার, ক্রসড র্যাপ বা বিল্ট-ইন ফিগার আট সহ স্পুলে তারের আগমন হলে আপস্ট্রিমের সবকিছু নষ্ট হয়ে যায়। টেক-আপ পুরো প্যাকেজ জুড়ে একটি হালকা, অবিচলিত টান ধরে রাখতে হবে, স্পুল পূর্ণ হওয়ার সাথে সাথে আঁকার গতি অনুসরণ করতে হবে এবং তারে ঝাঁকুনি না দিয়ে থামতে হবে। উচ্চ কার্বন তারের একটি ছিনতাই শোষণ করার জন্য সামান্য প্রসারণ বাকি থাকে, তাই একটি খারাপ টিউন করা নর্তকী বা সঞ্চয়কারী সাধারণত আপনার পুরো স্পুল খরচ করে।
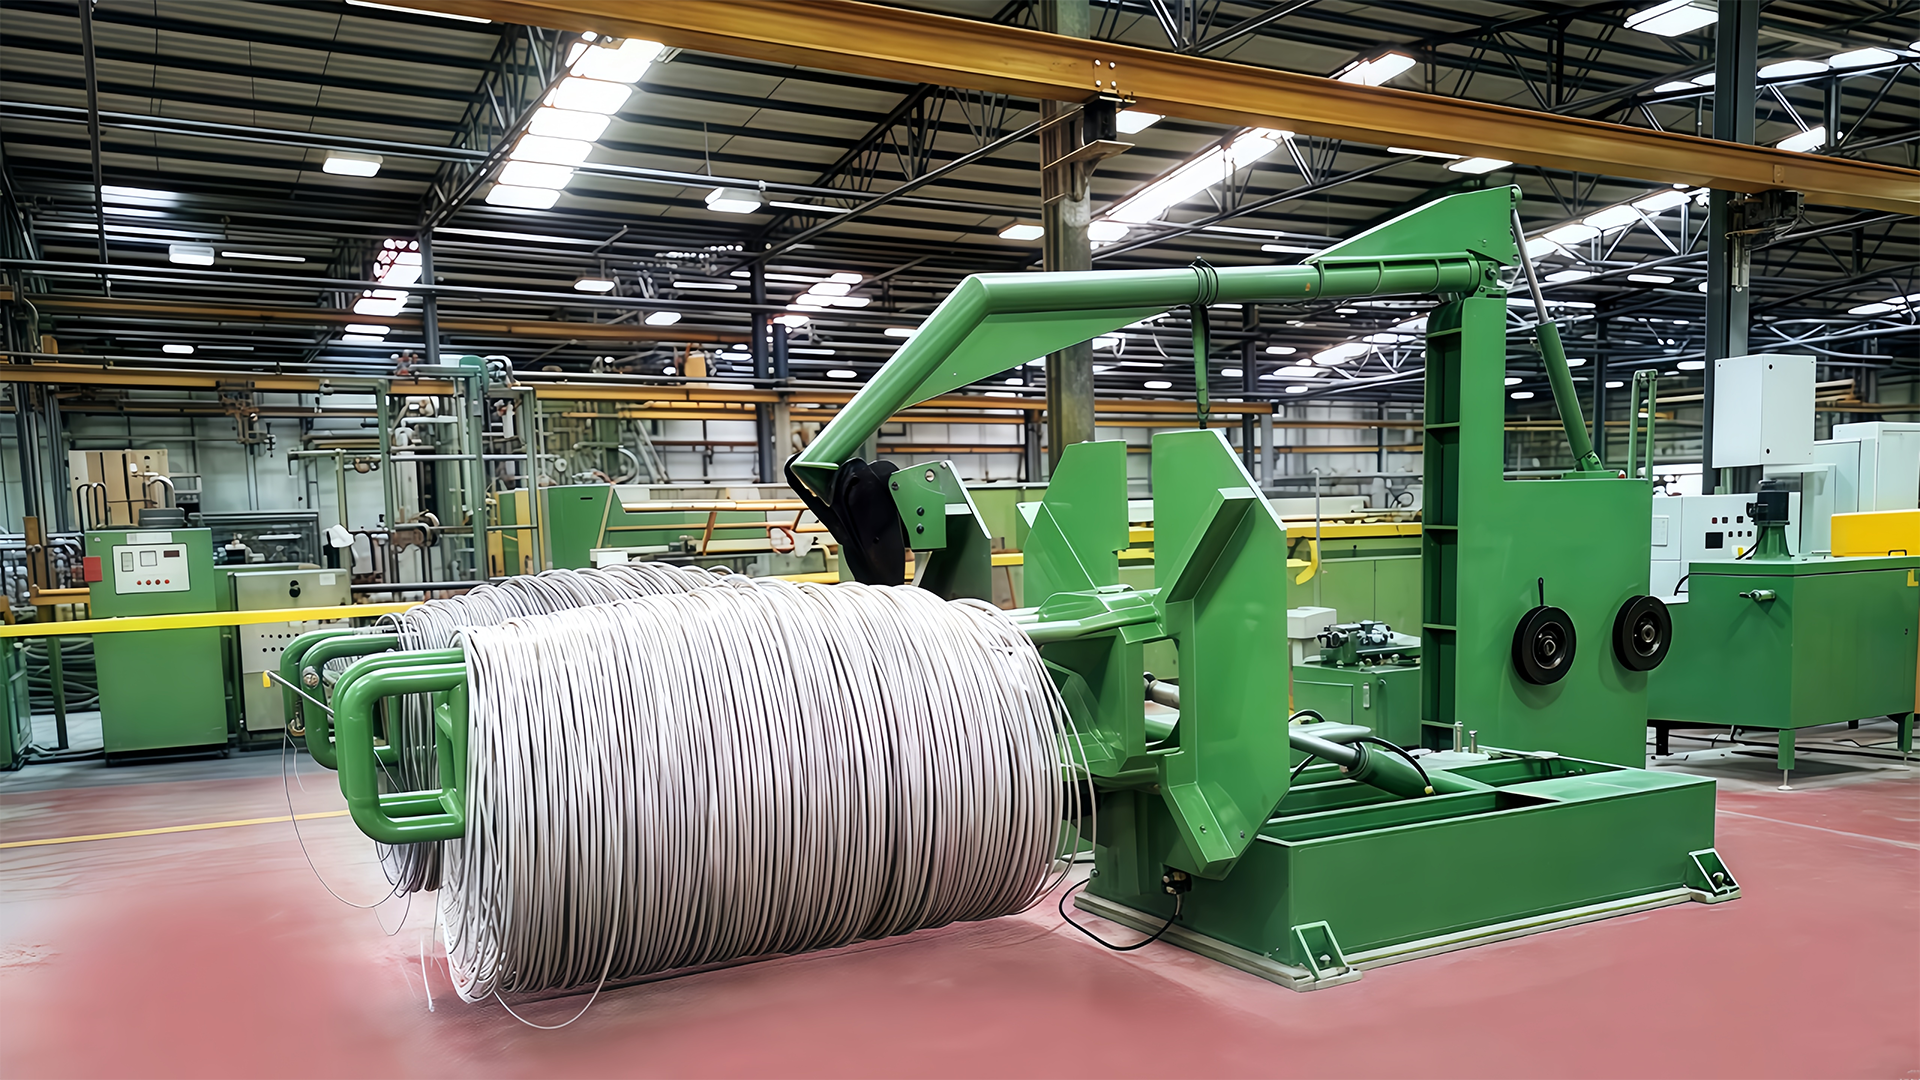
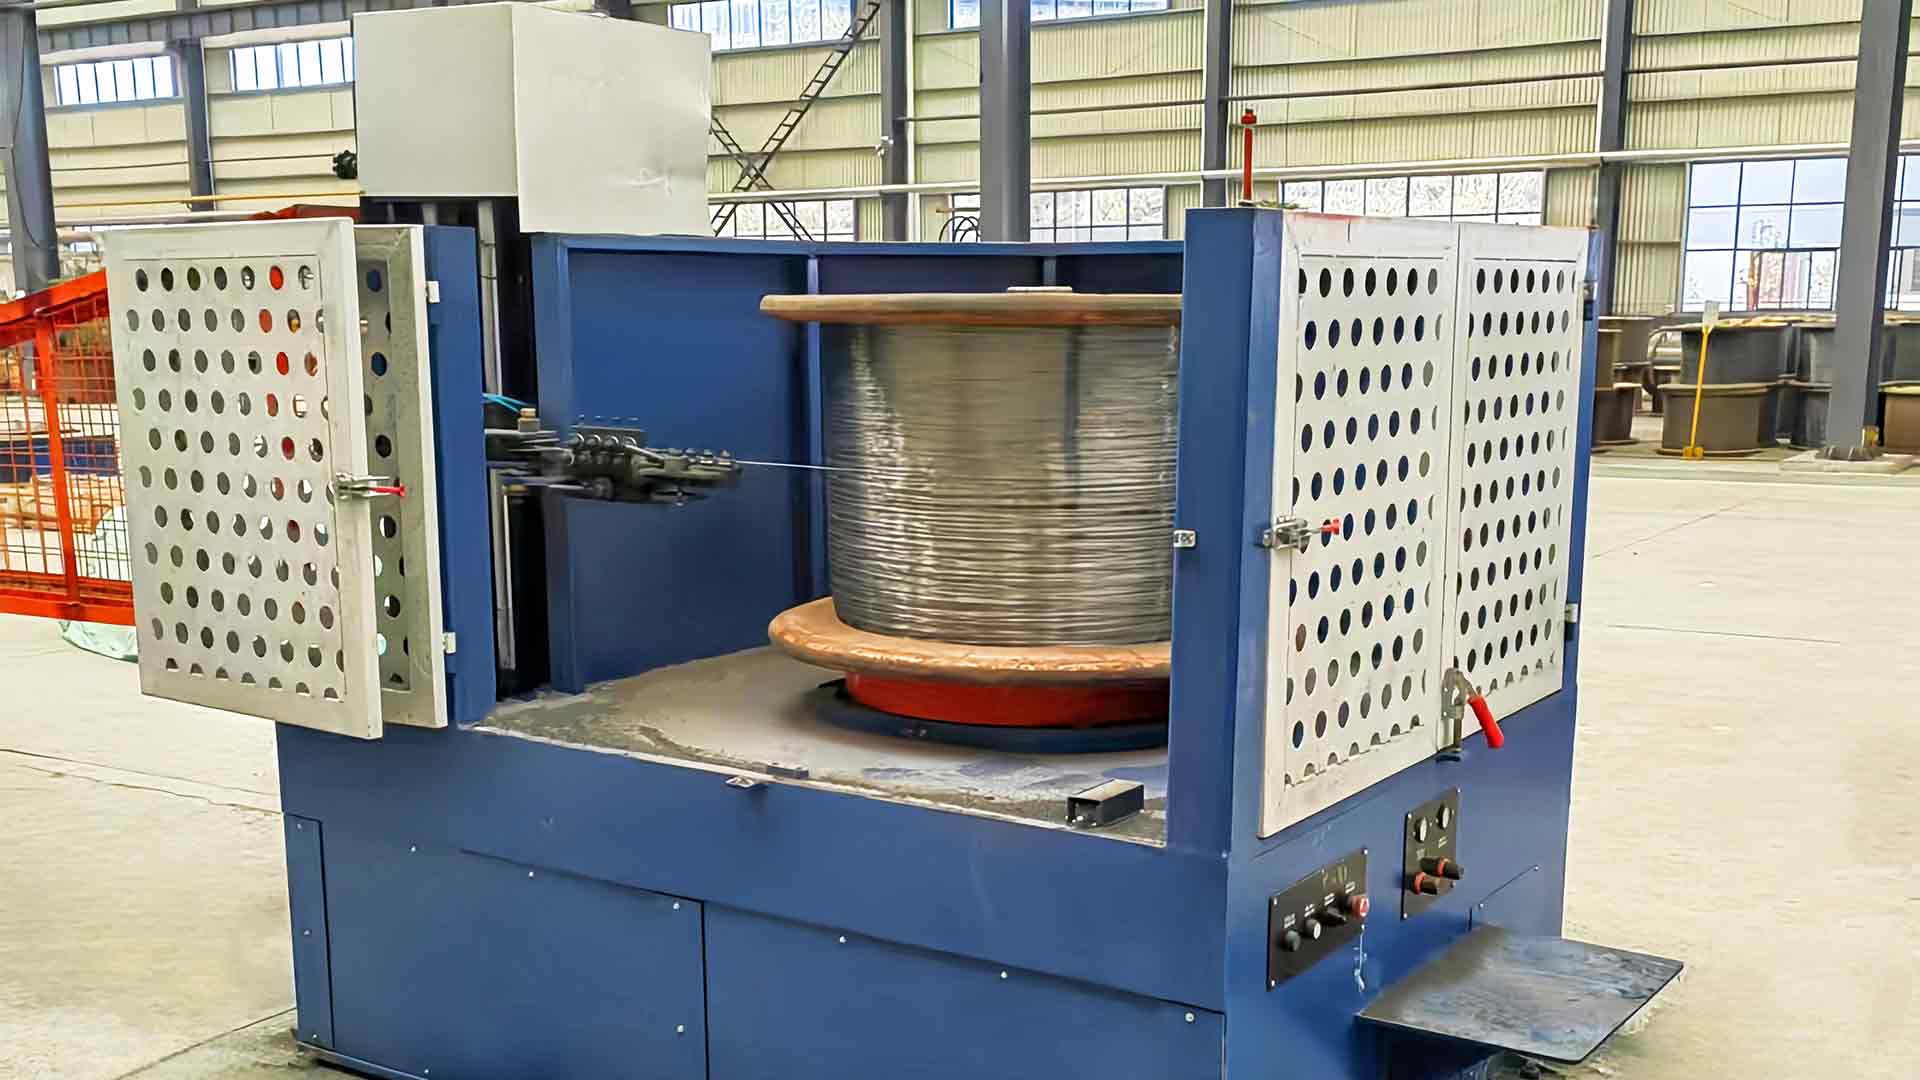
এটি কীভাবে করা হয় তা মেশিনের বিন্যাস পরিবর্তন করে। স্পুল টেক-আপ স্যুট ওয়্যার যা স্বয়ংক্রিয়ভাবে ডাউনস্ট্রিম লাইনগুলিকে ফিড করে, যখন উল্টানো এবং প্লাম ব্লসম উইন্ডার ব্যাচ প্রক্রিয়াকরণ এবং শিপিংয়ের জন্য কয়েল তৈরি করে। সূক্ষ্ম আকারে, একটি হাতির ট্রাঙ্ক উইন্ডার কম ম্যানুয়াল হস্তক্ষেপের সাথে একটি শক্ত, আরও সমান প্যাকেজ দেয়।
উচ্চ কার্বন বনাম নিম্ন কার্বন: আসলে কি পরিবর্তন হয়
মেশিনটি দেখতে কম কার্বন লাইনের মতো। সেটিংস এবং সমর্থনকারী সরঞ্জাম না.
| প্যারামিটার | কম কার্বন (0.08 থেকে 0.25 শতাংশ সে.) | উচ্চ কার্বন (0.60 থেকে 1.00 শতাংশ সে.) |
|---|---|---|
| সাধারণ ইনকামিং রড | 5.5 থেকে 8.0 মিমি | 5.5 থেকে 6.5 মিমি |
| পাস প্রতি এলাকা হ্রাস | 20 থেকে 30 শতাংশ | 12 থেকে 22 শতাংশ |
| চূড়ান্ত আকারে পৌঁছাতে পাস | 3 থেকে 6 | 8 থেকে 14 |
| আপস্ট্রিম প্রস্তুতি | সাধারণত descaling অতিক্রম কেউ | সূক্ষ্ম পার্লাইট পেটেন্ট করা |
| শীতল চাহিদা | পরিমিত | ক্রমাগত, জল-ঠান্ডা ডাই হোল্ডার এবং ক্যাপস্টান |
| প্রসার্য শক্তি পরিবর্তন | বিনয়ী উত্থান | প্রায় 1,000 MPa থেকে 1,800 বা 2,200 MPa |
| বিরতির খরচ | সংক্ষিপ্ত স্টপেজ, তারের পুনরায় থ্রেডেড | স্পুল স্ক্র্যাপ বা তারের কাটা এবং ঝালাই বন্ধ |
স্পেসিফিকেশন পয়েন্টস ওয়ার্থ ডাউন
যখন দুটি মেশিন একই ডাই কাউন্ট এবং একই টপ স্পিড উদ্ধৃত করে, তখন পার্থক্যগুলি বিশদে বসে। লিখিতভাবে এইগুলির জন্য জিজ্ঞাসা করুন:
- ক্যাপস্টান কুলিং পদ্ধতি, এবং জল-ঠান্ডা ডাই হোল্ডারগুলি মানক বা একটি বিকল্প কিনা
- ক্যাপস্ট্যানের সংখ্যা, স্বতন্ত্র মোটর ড্রাইভ বা সার্ভো ডাইরেক্ট ড্রাইভ এবং তাদের মধ্যে নিশ্চিত গতির অনুপাতের সঠিকতা
- রেটেড ইনলেট রড ব্যাস এবং কমানোর সময়সূচী মেশিনটির চারপাশে ডিজাইন করা হয়েছিল, সাধারণ সর্বাধিক নয়
- টেক-আপের ধরন, সর্বাধিক প্যাকেজের ওজন এবং টেনশন পরিসীমা, কারণ একটি 500 কেজি প্যাকেজ এবং একটি 1,250 কেজি প্যাকেজ বিভিন্ন প্রকল্প।
- টেনশন পেঅফ স্ট্যান্ড বা ফ্লিপ-টাইপ ওভারহেড পেঅফ প্রয়োজন কিনা তা সহ আপনি আসলে যে কয়েলের ওজন কিনছেন তার সাথে পেঅফ সামঞ্জস্যপূর্ণ
- ডাইস, ক্যাপস্টান রিং এবং লুব্রিকেটিং পাউডারে খুচরা যন্ত্রাংশের অবস্থান, যেহেতু একটি উচ্চ কার্বন লাইন কম কার্বন লাইনের তুলনায় তিনটিই দ্রুত গ্রাস করে
ক্রেতাদের তুলনা সরল-রেখার তারের অঙ্কন মেশিন প্রতিটি সরবরাহকারীকে তাদের নিজস্ব আগত রড এবং সমাপ্ত ব্যাসের বিপরীতে একটি হ্রাসের সময়সূচী আঁকতে বলা উচিত। অন্য কারো পণ্যের জন্য নির্মিত একটি সময়সূচী কোনো কিছুর প্রমাণ নয়।
আঁকার পর ওয়্যার কোথায় যায়
উপরের ফাংশনগুলি পণ্য দ্বারা সেট করা হয়, মেশিন ক্যাটালগ দ্বারা নয়। সাধারণ উচ্চ কার্বন গন্তব্যগুলির মধ্যে রয়েছে:
- সাসপেনশন, গদি এবং শিল্প স্প্রিংসের জন্য স্প্রিং তার, সাধারণত 0.60 থেকে 0.80 শতাংশ কার্বন গ্রেডের মধ্যে টানা হয়
- চাপযুক্ত কংক্রিট স্ট্র্যান্ড এবং পিসি তার, যেখানে দৈর্ঘ্য বরাবর সামঞ্জস্যপূর্ণ প্রসার্য শক্তি শেষ 50 MPa এর চেয়ে বেশি গুরুত্বপূর্ণ
- টায়ার পুঁতি, পায়ের পাতার মোজাবিশেষ এবং বেল্ট শক্তিবৃদ্ধি তার, আঁট ব্যাস সহনশীলতা সঙ্গে সূক্ষ্ম আকার আঁকা
- দড়ি এবং তারের তার, যেখানে পৃষ্ঠের অবস্থা প্রসার্য গ্রেডের চেয়ে ক্লান্তিকর জীবন নির্ধারণ করে
- বেড়া এবং সাধারণ-উদ্দেশ্য উচ্চ কার্বন তার, যেখানে প্রতি শিফটে টন সারফেস ফিনিশের চেয়ে বেশি
দোকানের মেঝেতে সতর্কতা চিহ্ন
একটি উচ্চ কার্বন লাইন সাধারণত এটি ব্যর্থ হওয়ার আগে একটি সমস্যা ঘোষণা করে। কোন গতি পরিবর্তন পয়েন্ট সঙ্গে ব্যাস ড্রিফ্ট ডাই পরিধান. স্বাভাবিক আউটপুটে ক্যাপস্ট্যানের ক্রমবর্ধমান তাপমাত্রা কুলিং সার্কিটের দিকে নির্দেশ করে, স্টিলের দিকে নয়। একটি স্পুল এর মাথা এবং লেজের মধ্যে প্রসারিত বিচ্ছুরণ টান নিয়ন্ত্রণের দিকে নির্দেশ করে। এই তিনটি সংকেত সঠিকভাবে পড়া একটি স্থিতিশীল রেখাকে প্রতিক্রিয়াশীল থেকে আলাদা করে।
টেক-আপ টেনশন বা লাইনের গতি বাড়িয়ে জীর্ণ মৃত্যুর জন্য কখনই ক্ষতিপূরণ দেবেন না। উভয়ই পরবর্তী ডাইয়ের উপর লোড বাড়ায় এবং একটি চেইন প্রতিক্রিয়ায় এর জীবনকে ছোট করে যা কমপক্ষে সুবিধাজনক মুহুর্তে বিরতির সাথে শেষ হয়।
প্রতি-পাস হ্রাস, ডাই পরিবর্তনের ব্যবধান এবং প্রতি শিফটে ক্যাপস্ট্যান তাপমাত্রা রেকর্ড করুন। কয়েক সপ্তাহের মধ্যে আপনার একটি বেসলাইন থাকবে যা একটি স্পুল হারিয়ে যাওয়ার কয়েক ঘন্টা আগে বিচ্যুতি দৃশ্যমান করে।
ফাংশন, শেষ পর্যন্ত, একটি স্পেসিফিকেশন শীটে বৈশিষ্ট্যগুলির একটি তালিকা নয়। একটি উচ্চ কার্বন ইস্পাত তারের ড্রয়িং মেশিন হাজার হাজার টনের জন্য একটি হ্রাসের সময়সূচী স্থির রেখে লাইনে তার স্থান অর্জন করে: সমান উত্তেজনায় খাওয়ানো, ডাই এবং ক্যাপস্ট্যানকে ঠান্ডা করা, প্রতিটি ক্যাপস্ট্যানকে ধাপে রাখা, এবং পরবর্তী প্রক্রিয়াটি পুনরায় কাজ ছাড়াই ব্যবহার করতে পারে এমন একটি প্যাকেজ সরবরাহ করা। যে মেশিনগুলি এটি করে সেগুলি শান্ত, অনুমানযোগ্য এবং উপেক্ষা করা সহজ। যে মেশিনগুলি ডাউনটাইম রিপোর্টে উপস্থিত হওয়ার অনেক আগে স্ক্র্যাপ রিপোর্টে প্রদর্শিত হবে না৷৷