
উল্টানো উল্লম্ব তারের ড্রয়িং মেশিনের কাজ: সম্পূর্ণ গাইড
ওয়্যার মিল অপারেটর এবং প্ল্যান্ট মালিকদের জন্য, উল্টানো উল্লম্ব তারের অঙ্কন মেশিন একটি পরিচিত বাধার উত্তর দেয়: একটি সম্পূর্ণ কুণ্ডলী ফালা করার জন্য প্রতি কয়েকশ কিলোগ্রাম না থামিয়ে কীভাবে লাইনটি চালু রাখা যায়।
ঝেজিয়াং-এর একটি ফাস্টেনার প্ল্যান্ট দেখেছে যে এর দুটি অনুভূমিক টেক-আপ লাইনের প্রতিটির জন্য একটি ফুল-টাইম অপারেটরের প্রয়োজন, প্রায় একচেটিয়াভাবে কয়েল পরিবর্তনের জন্য। একই প্রোডাকশন প্রোগ্রামটিকে একটি উল্টানো উল্লম্ব তারের অঙ্কন মেশিনে স্যুইচ করার পরে, অপারেটরের ভূমিকা ম্যানুয়াল হ্যান্ডলিং থেকে তত্ত্বাবধানে পরিবর্তিত হয়। লাইনটি ভারী কয়েল তৈরি করেছিল, মেঝে পরিষ্কার ছিল, এবং নিচের দিকের পেরেকগুলি লক্ষণীয়ভাবে আরও সামঞ্জস্যপূর্ণ কুণ্ডলী জ্যামিতির সাথে তার পেয়েছিল।
একটি উল্টানো উল্লম্ব তারের অঙ্কন মেশিনের ফাংশনগুলি সেই শিফটকে ব্যাখ্যা করে। এই মেশিন টাইপ একটি ক্রমাগত প্রক্রিয়ায় অঙ্কন, কয়েলিং এবং কয়েল হ্যান্ডলিংকে একত্রিত করে . প্রতিটি ফাংশন কীভাবে কাজ করে তা বোঝা আপনার দোকানের মেঝেতে রয়েছে কিনা তা সিদ্ধান্ত নেওয়ার প্রথম পদক্ষেপ।
কাজের নীতি: অঙ্কন, মোড়ানো, এবং মাধ্যাকর্ষণ কুণ্ডলী এক অনুক্রমে
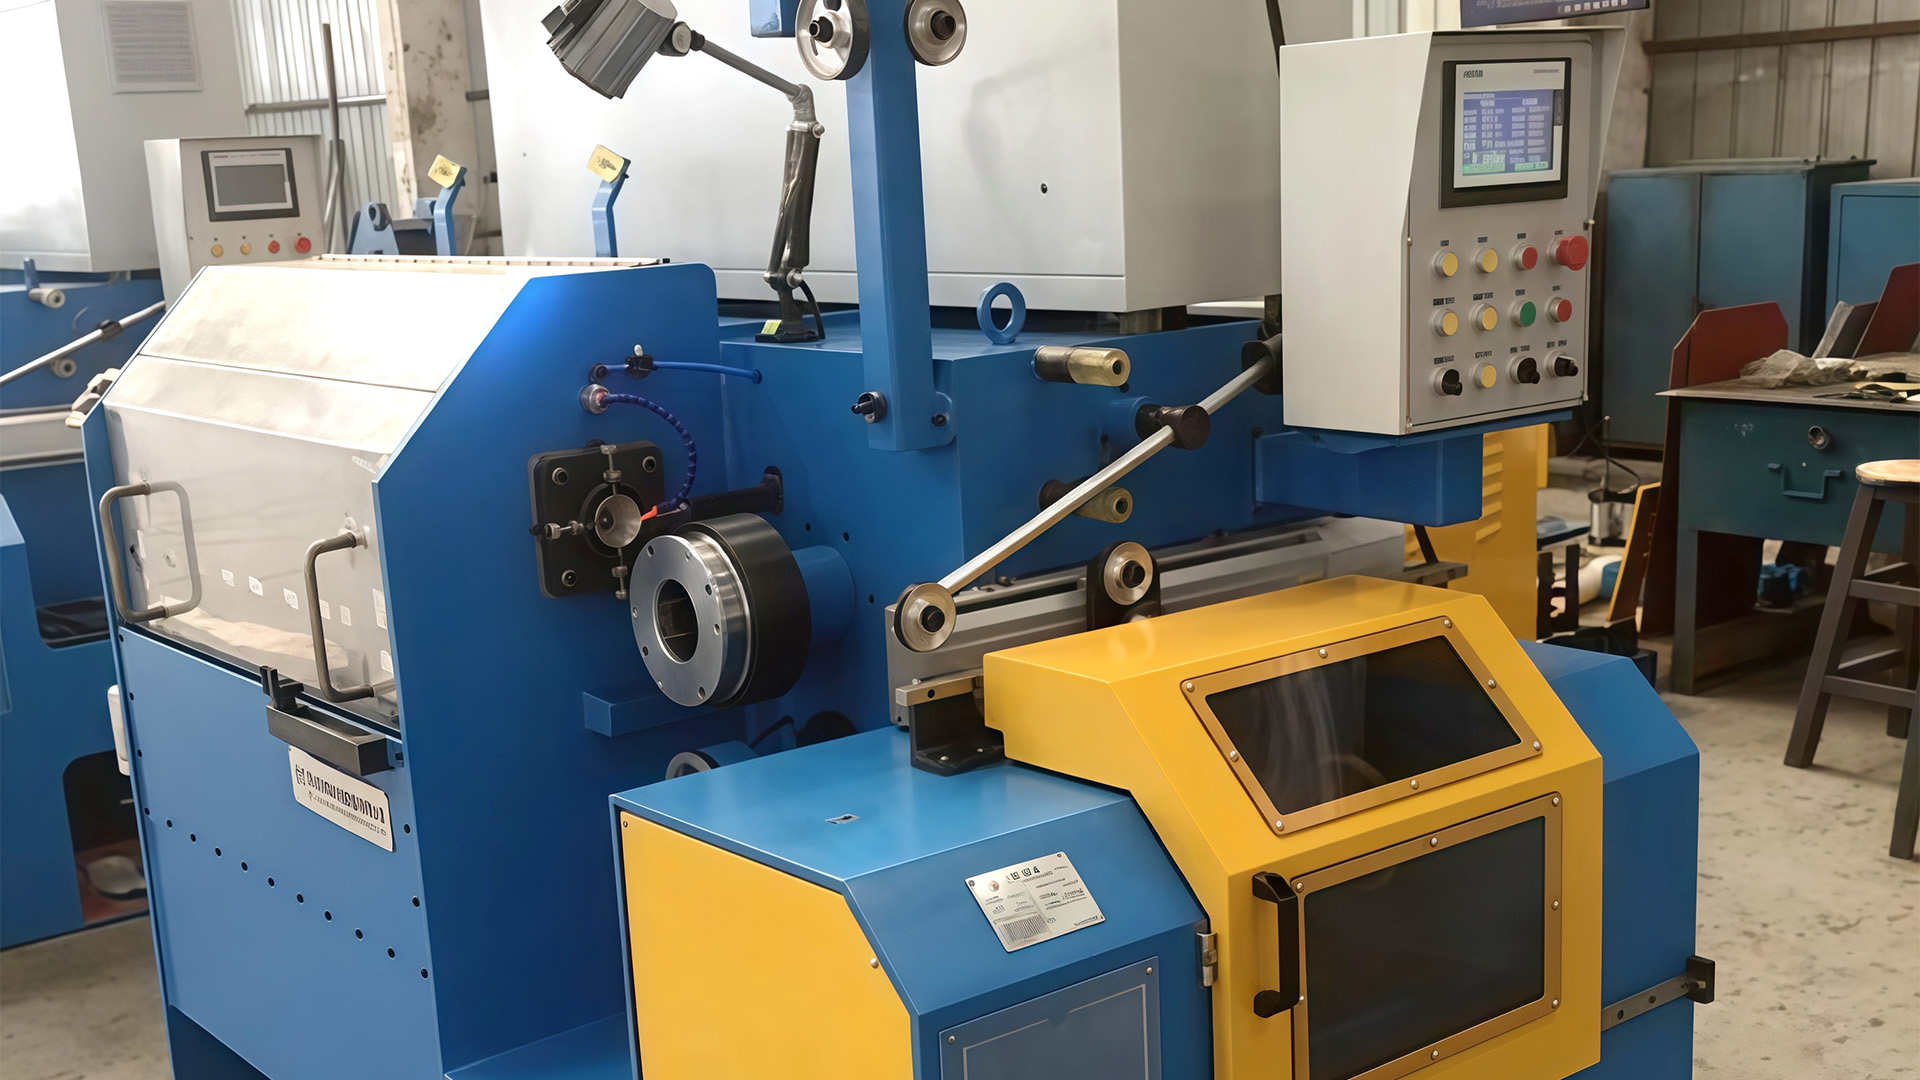
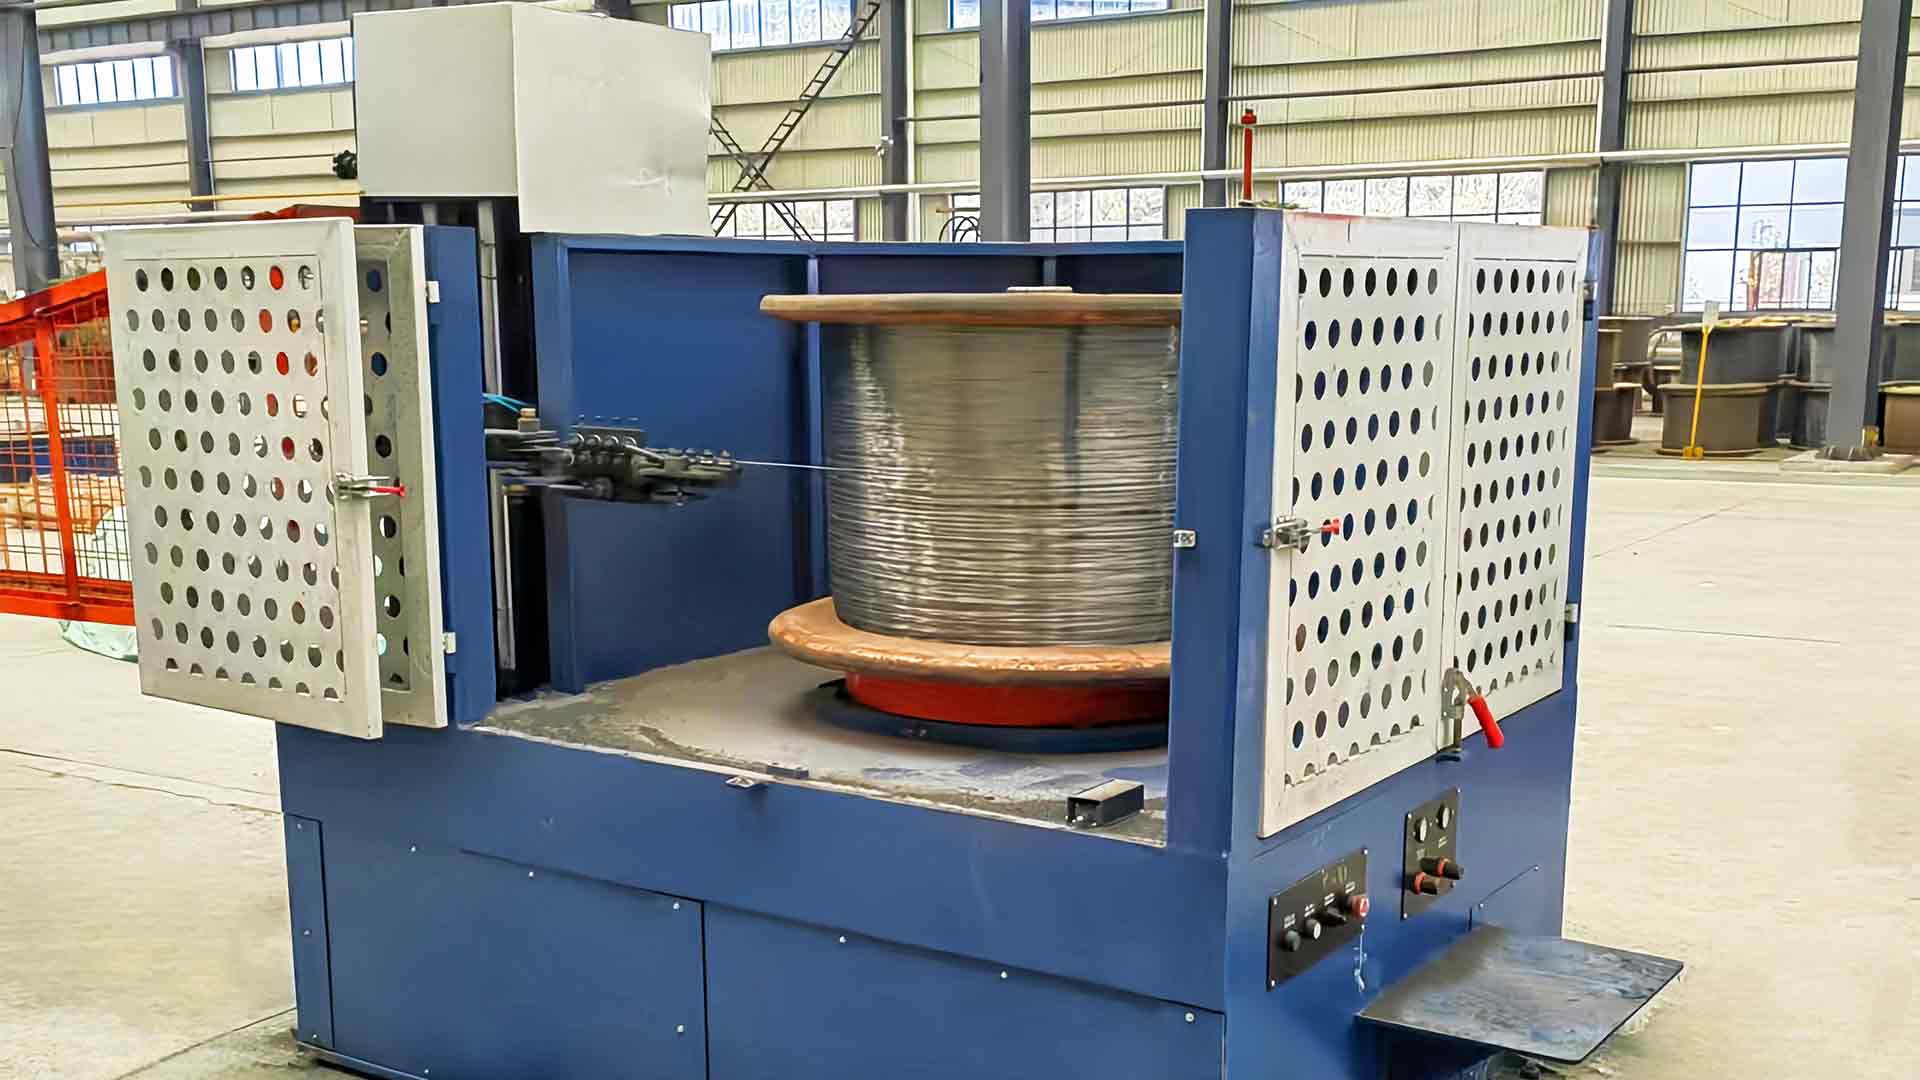
একটি উল্টানো উল্লম্ব তারের ড্রয়িং মেশিন হল একটি একক-ব্লক ইউনিট যার ক্যাপস্ট্যান উল্লম্বভাবে এবং উল্টোভাবে মাউন্ট করা হয়, যার অর্থ কাজের পৃষ্ঠটি নীচের দিকে থাকে। তারটি একটি পেঅফ থেকে টানা হয়, একটি ডাই বক্সের মধ্য দিয়ে যায় এবং ক্যাপস্টানের উপরের অংশের চারপাশে মোড়ানো হয়। চূড়ান্ত মোড়ানোর পরে, তারটি ক্যাপস্ট্যানের মুখের নীচে ভ্রমণ করে এবং নীচের প্রান্ত থেকে নীচের একটি টার্নটেবলের উপর পড়ে।
তিনটি শারীরিক প্রক্রিয়া একই সময়ে ঘটে:
- ডাই মাধ্যমে আকার হ্রাস, capstan এর pulling বল দ্বারা চালিত.
- তার থেকে জল-ঠান্ডা ক্যাপস্ট্যান পৃষ্ঠে তাপ স্থানান্তর।
- কোন যান্ত্রিক স্ট্রিপিং ডিভাইস ছাড়াই টার্নটেবলে কুণ্ডলী জমে।
যেহেতু কয়েলটি মেশিনের নীচে রাখা হয়েছে, একটি সমাপ্ত কয়েল অপসারণের জন্য টার্নটেবলের উপর অপেক্ষা করার সময় ক্যাপস্ট্যানটি ঘোরাতে পারে। কয়েল পরিচালনার জন্য মেশিনটি কখনই থামে না। অনুশীলনে, এটি একটি তারের মিলের মধ্যে উল্টানো উল্লম্ব নকশাটিকে সবচেয়ে উত্পাদনশীল একক-খসড়া ব্যবস্থাগুলির মধ্যে একটি করে তোলে।
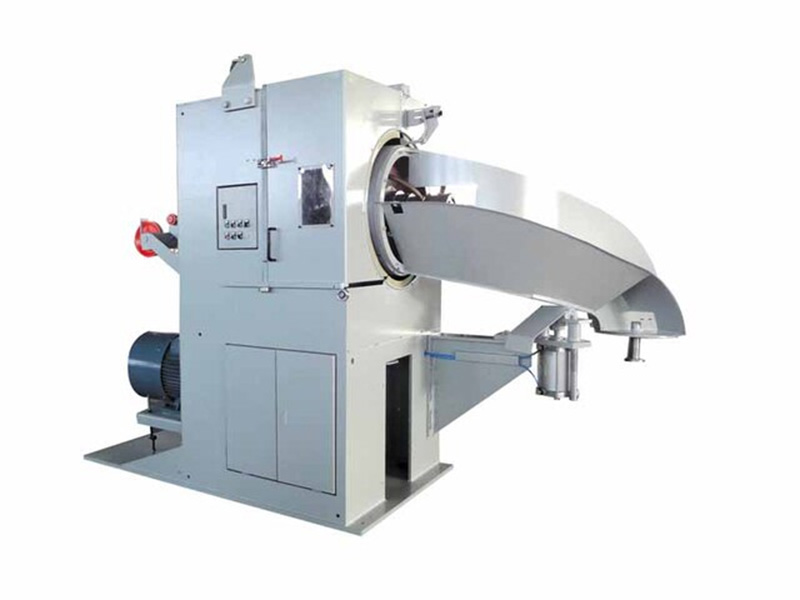 ক্রমাগত কুণ্ডলী উত্পাদনের জন্য উল্টানো উল্লম্ব তারের রড অঙ্কন মেশিন এই মাধ্যাকর্ষণ-সহায়ক ইনভার্টেড মেশিনটি কয়েল অপেক্ষা করার সময় ক্যাপস্ট্যানকে সচল রাখে, স্ক্র্যাপ এবং অপারেটরের কাজের চাপ কমাতে বড় কয়েলের ওজন এবং কম থ্রেডিং স্টপ সক্ষম করে। পণ্য দেখুন →
ছয়টি মূল ফাংশন যা এর অপারেটিং আচরণকে সংজ্ঞায়িত করে
1. ভারী কুণ্ডলী ভর দিয়ে ক্রমাগত কুণ্ডলী করা
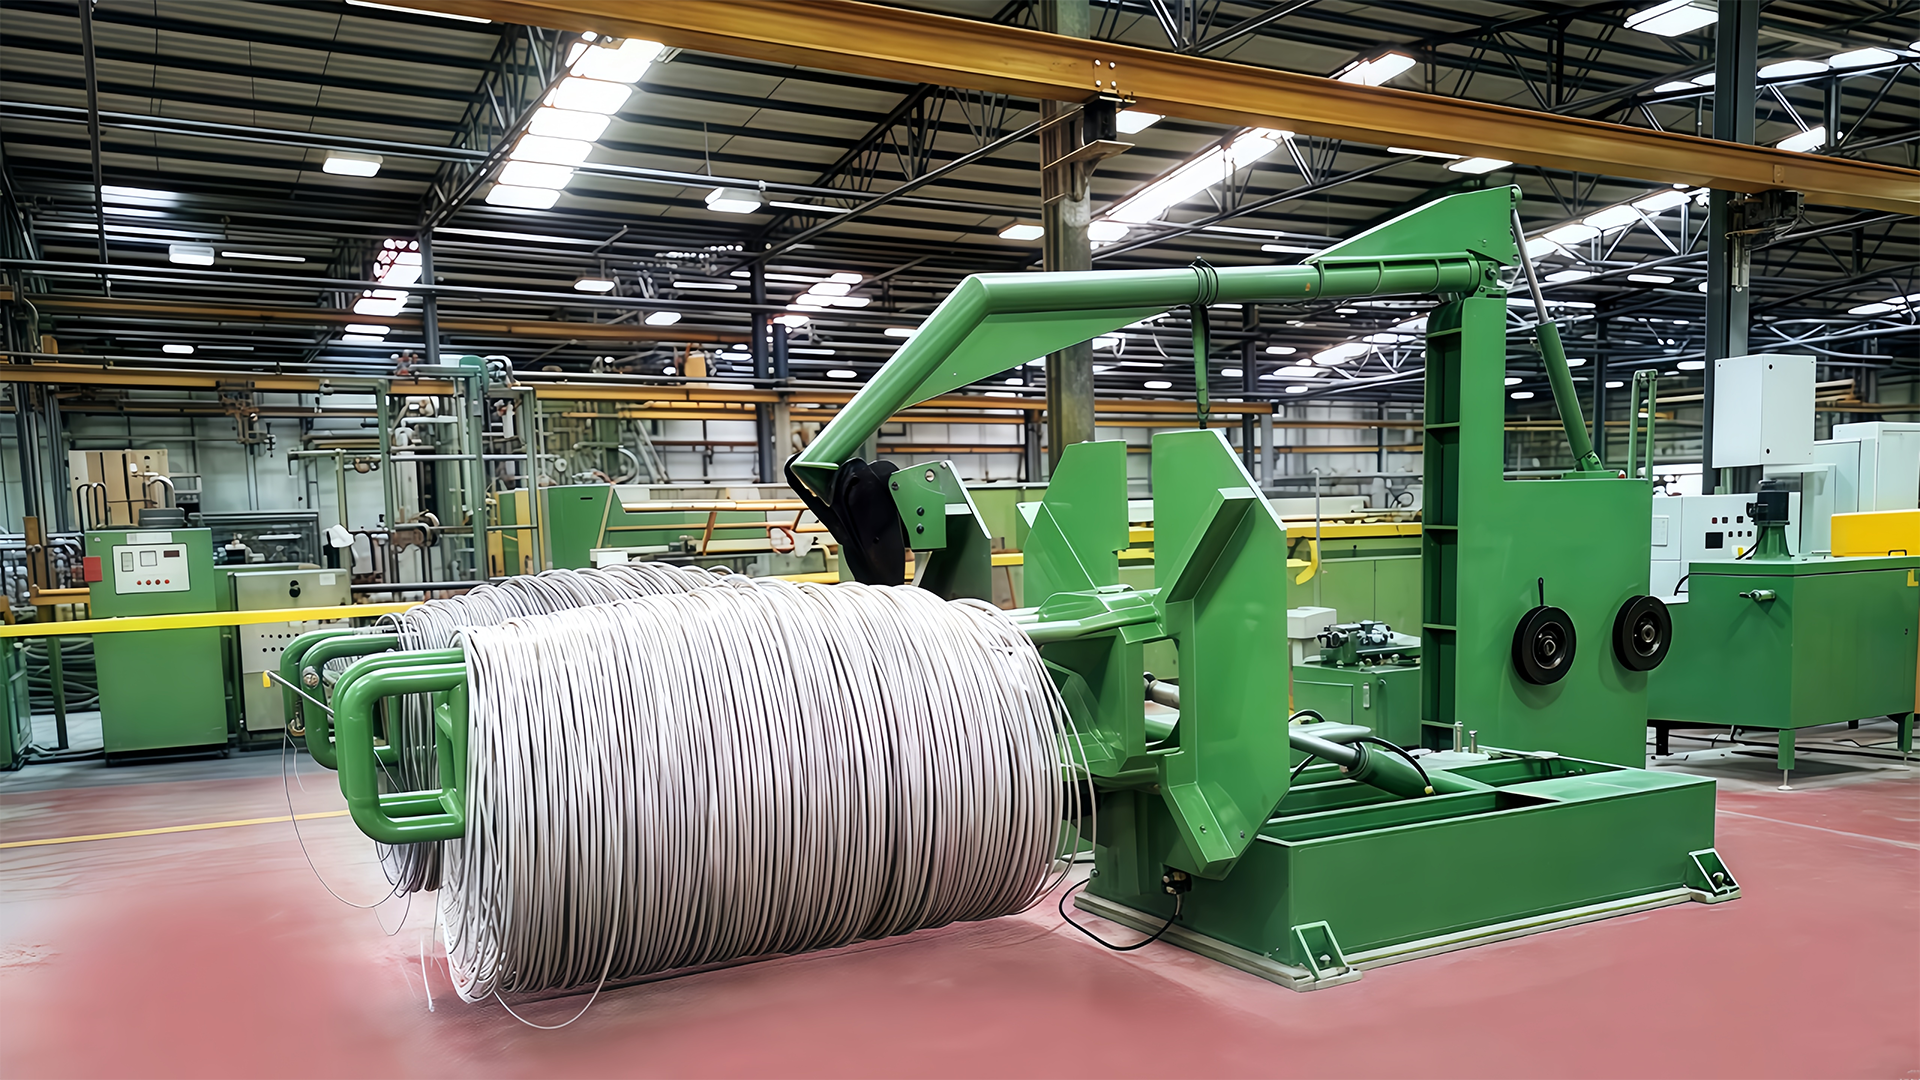
টেক-আপ ফাংশন একটি পরবর্তী চিন্তা নয়; এটি উল্টানো বিন্যাস বিদ্যমান কারণ. একটি প্রিসেট ওজন বা কুণ্ডলী ব্যাস না পৌঁছানো পর্যন্ত টার্নটেবল তার সংগ্রহ করে, তারপর মেশিন অপসারণের জন্য সংকেত দেয়। মডেলের উপর নির্ভর করে, পৃথক কয়েলের ওজন 500 কেজি থেকে 3,000 কেজি বা তার বেশি হতে পারে। কম স্টার্ট এবং স্টপ মানে কম থ্রেডিং ইভেন্ট, যা সরাসরি স্ক্র্যাপ এবং অপারেটরের কাজের চাপ কমায়।
2. মাধ্যাকর্ষণ-ভিত্তিক কয়েল লেয়ারিং
ক্যাপস্টানের প্রান্ত থেকে তারের পড়ে যাওয়া এলোমেলো নয়। টার্নটেবলটি একটি নিয়ন্ত্রিত প্যাটার্নে ঘোরে এবং অতিক্রম করে, প্রতিটি মোড়ক আগেরটির পাশে রেখে দেয়। এই প্যাটার্ন-লে ফাংশনটি অভিন্ন ঘনত্ব সহ একটি সমতল, স্থিতিশীল কুণ্ডলী তৈরি করে। এছাড়াও এটি ইন্টারলকিং প্রতিরোধ করে যখন তারটি পরে একটি বোল্ট সাবেক বা পেরেক মেশিনে পরিশোধ করা হয়, একটি সমস্যা যা খারাপভাবে ক্ষতযুক্ত কয়েল ব্যবহার করে গাছগুলিতে লাইন ডাউনটাইম সৃষ্টি করে।
3. একটি সমন্বিত জল সার্কিট সঙ্গে Capstan কুলিং
অঙ্কন তাপ উৎপন্ন করে। কার্যকরী শীতল না হলে, ক্যাপস্ট্যান পৃষ্ঠের তাপমাত্রা আরোহণ করে, তারের নিয়ন্ত্রণ করা কঠিন হয়ে যায় এবং অঙ্কন লুব্রিকেন্ট ভেঙে যায়। উল্টানো মেশিনগুলি সাধারণত জল-শীতল ক্যাপস্ট্যান এবং একটি পুনঃপ্রবর্তন সার্কিট দিয়ে তৈরি করা হয়। ক্যাপস্টান তাপমাত্রা একটি নিয়ন্ত্রিত পরিসরে রাখা ডাই লাইফ এবং তারের পৃষ্ঠের গুণমান উভয়ই সংরক্ষণ করে।
4. ড্র চলাকালীন যথার্থ টেনশন নিয়ন্ত্রণ
একটি AC ভেরিয়েবল-ফ্রিকোয়েন্সি ড্রাইভ ক্যাপস্ট্যান গতির সাথে পেঅফ গতির সাথে মিলে যায়, যা ধারাবাহিক প্রসারণের জন্য প্রয়োজনীয় উত্তেজনা তৈরি করে। একটি নর্তকী রোলার বা লোড সেল সহ মেশিনে, টেনশন ফিডব্যাক রিয়েল টাইমে গতিকে সূক্ষ্ম সুর করে। ফলাফলটি আরও পুনরুত্পাদনযোগ্য চূড়ান্ত ব্যাস, এমনকি যখন আগত রডের কঠোরতা কুণ্ডলী থেকে কুণ্ডলীতে পরিবর্তিত হয়।
5. PLC-চালিত প্রক্রিয়া অটোমেশন
বেশিরভাগ আধুনিক উল্টানো মেশিনগুলি একটি প্রোগ্রামেবল লজিক কন্ট্রোলারের সাথে অঙ্কন গতি, কয়েল গণনা এবং সুরক্ষা ইন্টারলকগুলিকে সংযুক্ত করে। অপারেটররা টার্গেট কয়েলের ওজন এবং সমাপ্ত ব্যাস সেট করে এবং সেখান থেকে মেশিনটি দখল করে নেয়। ডেটা লগিং সুপারভাইজারদের দেখতে দেয় যে প্রতি শিফটে কতগুলি কয়েল তৈরি হয়েছে এবং লাইনটি তার পরিকল্পিত আউটপুট হারে আঘাত করছে কিনা।
6. দ্রুত পরিবর্তনের জন্য অ্যাক্সেসযোগ্য বিন্যাস
ইনভার্টেড কনফিগারেশন ডাই বক্স, ক্যাপস্টান এবং টার্নটেবলে একক দিক থেকে স্পষ্ট অ্যাক্সেস প্রদান করে। একাধিক তারের ব্যাস প্রক্রিয়া করা উদ্ভিদের জন্য, ডাই পরিবর্তন করতে এবং ক্যাপস্ট্যানের গতি পুনরায় সেট করার জন্য প্রয়োজনীয় সময় অনেক অনুভূমিক বা নর্তকী-টাইপ মেশিনের তুলনায় কম।
এক নজরে ফাংশন: সিস্টেম-লেভেল ব্রেকডাউন
তুলনা সহজ করার জন্য, নীচের সারণীটি সিস্টেম স্তরের প্রধান ফাংশনগুলিকে সংক্ষিপ্ত করে এবং দেখায় যে প্রত্যেকটি উত্পাদন কার্যকারিতার জন্য কী বোঝায়।
| ফাংশন | মেকানিজম | উৎপাদন প্রভাব |
|---|---|---|
| ক্রমাগত আঁকা এবং কুণ্ডলী | ঘূর্ণায়মান টার্নটেবল সহ উল্টানো ক্যাপস্ট্যান | কুণ্ডলী স্ট্রিপিং জন্য কোন লাইন স্টপ; উচ্চতর ব্যবহার |
| মাধ্যাকর্ষণ কুণ্ডলী ড্রপ | ক্যাপস্টান নিম্ন প্রান্ত থেকে বিনামূল্যে পতন | কোন স্ট্রিপার প্রক্রিয়া; কম চলমান অংশ |
| প্যাটার্ন-লেই টার্নটেবল | অরবিটাল গতি সহ স্বাধীন টার্নটেবল মোটর | সমতল, স্থিতিশীল কয়েল; পরিশোধ এ কোন ইন্টারলকিং |
| ক্যাপস্টান কুলিং | জল-ঠান্ডা ক্যাপস্ট্যান এবং ডাই বক্স | স্থিতিশীল অঙ্কন তাপমাত্রা; আর মরা জীবন |
| টেনশন নিয়ন্ত্রণ | PLC এবং পরিবর্তনশীল-ফ্রিকোয়েন্সি ড্রাইভ নিয়ন্ত্রণ | সামঞ্জস্যপূর্ণ প্রসারণ; কম তারের বিরতি |
| কুণ্ডলী ওজন নিয়ন্ত্রণ | প্রিসেট সীমা সহ PLC কাউন্টার | অনুমানযোগ্য রসদ; ভাল ফলন ট্র্যাকিং |
একটি ওয়্যার ড্রয়িং মেশিন তার ব্রোশারে সর্বাধিক গতির দ্বারা বিচার করা হয় না, তবে এটি অপারেটরের হাতের প্রয়োজন ছাড়াই কত ঘন্টা চলে তা দ্বারা বিচার করা হয়।
এটি কীভাবে স্ট্রেইট-থ্রু ড্রয়িং মেশিনের সাথে তুলনা করে
একটি সরল-রেখার তারের ড্রয়িং মেশিন একটি অনুভূমিক রেখায় একাধিক ডাইয়ের মধ্য দিয়ে তারের টানে এবং একটি স্পুল বা ব্লকে সংগ্রহ করে। এটি মাল্টি-পাস সময়সূচীর জন্য সঠিক পছন্দ যেখানে দীর্ঘ একটানা পথ পাওয়া যায় এবং যেখানে মধ্যবর্তী অ্যানিলিং প্রক্রিয়ার অংশ। কিন্তু যখন উৎপাদন প্রোগ্রাম একটি একক হ্রাস, উদাহরণস্বরূপ 6.5 মিমি লো-কার্বন রড পেরেক তৈরির জন্য 4.0 মিমি তারে, একটি মাল্টি-পাস স্ট্রেইট মেশিন কাজের প্রয়োজনের চেয়ে বেশি যন্ত্রপাতি হতে পারে।
উল্টানো উল্লম্ব মেশিনটি সহজ কারণ এটি একটি পাসের জন্য ডিজাইন করা হয়েছে, তবুও এটি উচ্চ কুণ্ডলীর ঘনত্ব এবং ক্রমাগত অপারেশনের সাথে ক্ষতিপূরণ দেয়। আপনি ভারী কয়েল, ক্লিনার তারের সারফেস এবং কম যোগাযোগ পয়েন্ট পাবেন। ফাস্টেনার এবং পেরেক উত্পাদকদের জন্য যাদের কয়েলযুক্ত তারের একটি স্থির ফিড প্রয়োজন, উল্টানো নকশাটি ডাউনস্ট্রিম প্রক্রিয়াগুলির সাথে আরও ভালভাবে সারিবদ্ধ করে।
যেখানে মেশিন আয় করে তার রাখা: ব্যবহারিক অ্যাপ্লিকেশন
চারটি অ্যাপ্লিকেশন গ্রুপ উল্টানো উল্লম্ব তারের অঙ্কন মেশিনের চাহিদাকে প্রাধান্য দেয়:
- ফাস্টেনার ম্যানুফ্যাকচারিং: বোল্ট মেকার এবং কোল্ড হেডারের জন্য প্রয়োজনীয় তারের ব্যাসের নিচে 5.5-8.0 মিমি রড আঁকা।
- পেরেক উত্পাদন: স্বয়ংক্রিয় পেরেক কলারের জন্য 2.5-4.5 মিমি তারের অভিন্ন কয়েল তৈরি করা।
- তারের জাল এবং বেড়া: জাল ওয়েল্ডার এবং চেইন-লিঙ্ক তাঁতের জন্য সামঞ্জস্যপূর্ণ তার সরবরাহ করা।
- প্রি-স্ট্রেসড এবং হাই-কার্বন ওয়্যার: অ্যাপ্লিকেশানগুলির জন্য নিয়ন্ত্রিত একক-পাস হ্রাস যা অনুমানযোগ্য প্রসারণ এবং উচ্চ কুণ্ডলী অখণ্ডতা প্রয়োজন।
প্রতিটি সেটিংয়ে, মেশিনের মূল মান একই থাকে: এটি একটি ব্যাসে রড নেয়, একটি ছোট ব্যাসে একটি কুণ্ডলী সরবরাহ করে এবং ন্যূনতম ম্যানুয়াল মনোযোগের সাথে এটি ক্রমাগত করে।
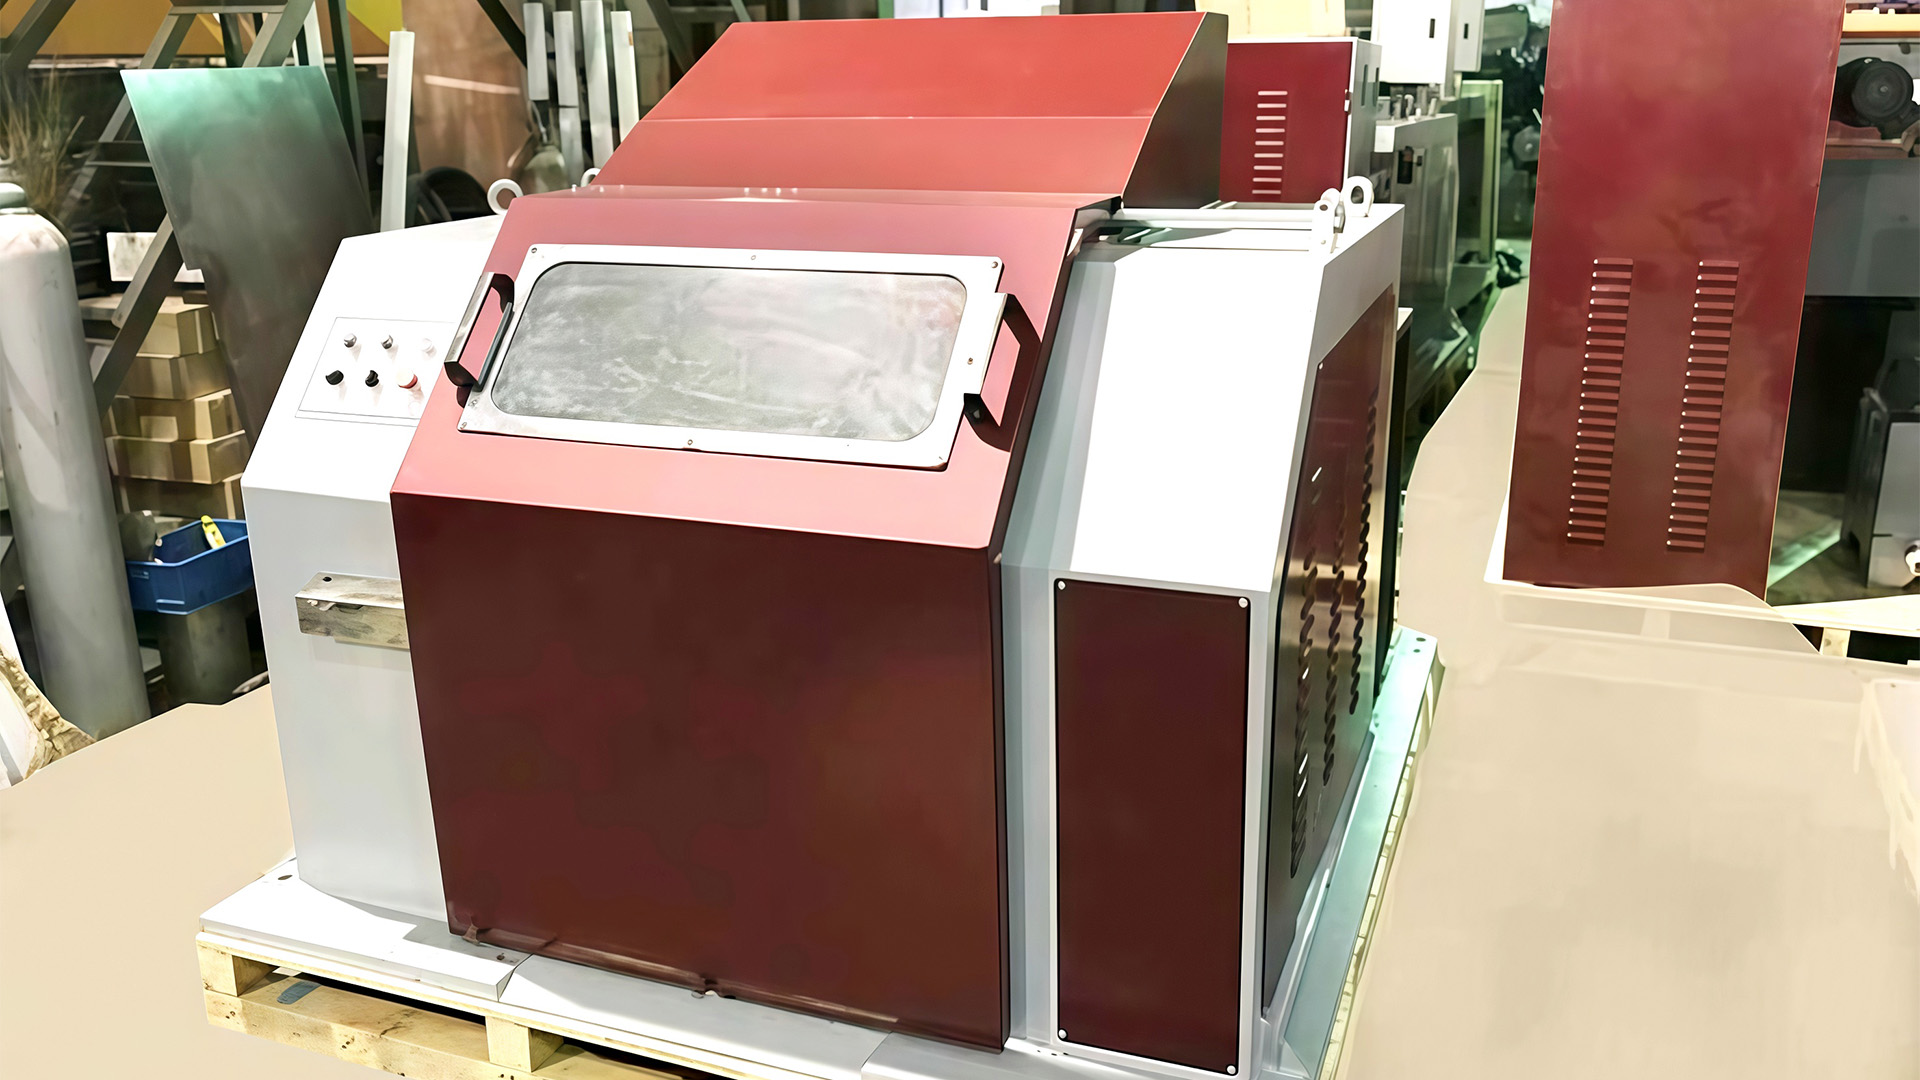
স্বয়ংক্রিয় মিলের জন্য উচ্চ গতির উল্টানো তারের অঙ্কন মেশিন উচ্চ অটোমেশন এবং ন্যূনতম ডাউনটাইমের জন্য ডিজাইন করা হয়েছে, এই মেশিনটি ইউনিফর্ম আউটপুটের সাথে সুনির্দিষ্ট ডাই কন্ট্রোল যুক্ত করে, এটি উত্পাদনশীলতাকে অগ্রাধিকার দেওয়ার কারখানাগুলির জন্য অপরিহার্য করে তোলে। পণ্য দেখুন → আপনি কেনার আগে কি পরীক্ষা করুন
একটি উল্টানো মেশিন আপনার উত্পাদন পরিকল্পনার সাথে মিলবে কিনা তা পাঁচটি পরামিতি নির্ধারণ করে:
- ইনলেট রড ব্যাস: মেশিনটি সর্বোচ্চ রডের আকার গ্রহণ করতে পারে, সাধারণত 12 মিমি বা 6.5 মিমি মডেলের উপর নির্ভর করে।
- চূড়ান্ত তারের পরিসর: ডাই বক্স এবং ক্যাপস্ট্যানের ব্যাস পরিসরের জন্য ডিজাইন করা হয়েছে, যেমন 1.2-5.0 মিমি।
- সর্বাধিক অঙ্কন গতি: সাধারণত 400-800 মি/মিনিট, যা সরাসরি থ্রুপুট সেট করে।
- কয়েল ওজন ক্ষমতা: 500 কেজি থেকে 3 টনের বেশি; আরও ক্ষমতা পরিবর্তনের ফ্রিকোয়েন্সি হ্রাস করে।
- মোটর শক্তি এবং হ্রাস অনুপাত: উপাদানের প্রসার্য শক্তি এবং পাস প্রতি প্রয়োজনীয় হ্রাসের সাথে মেলে।
এই মানগুলি পরস্পর সংযুক্ত। 12 মিমি রডের জন্য নির্দিষ্ট করা একটি মেশিন 1.5 মিমি চূড়ান্ত তারে লাভজনক হবে না, এবং একটি উচ্চ ব্রোশার গতি একটি আদর্শ ডাই সময়সূচী এবং তৈলাক্ত অবস্থা অনুমান করে। আপনি প্রতিশ্রুতি দেওয়ার আগে সরঞ্জাম প্রস্তুতকারকের সাথে আপনার প্রকৃত রড উত্স এবং সমাপ্ত তারের স্পেসিফিকেশন নিয়ে আলোচনা করুন।
দুটি অপারেশনাল পয়েন্ট ইনস্টলেশনের পরে মনোযোগ প্রাপ্য। ডাই পরিধান স্বাভাবিক, কিন্তু যদি মেশিনের শীতল প্রবাহ বা তৈলাক্তকরণ ছোট হয়, পরিধান দ্রুত ত্বরান্বিত হয় এবং তারের পৃষ্ঠের গুণমান হ্রাস পায়। কুণ্ডলী প্যাটার্ন সমস্যাগুলি সাধারণত অসম স্তর বা ভেঙে যাওয়া প্রান্ত হিসাবে দেখা যায় এবং উভয়ই টার্নটেবল স্পিড প্রোগ্রামিং বা ক্যাপস্টান সারিবদ্ধকরণে ফিরে পাওয়া যেতে পারে। একটি বিশদ সমস্যা সমাধানের গাইডের জন্য, এই নিবন্ধটি দেখুন তারের অঙ্কন মেশিন অপারেশনাল সমস্যা .
মাধ্যাকর্ষণ-সহায়ক টেক-আপ সহ একক চ্যানেল উল্টানো তারের ড্রয়িং মেশিন এই স্পেস-সেভিং ইনভার্টেড ইউনিট নিচের দিকে আঁকার মাধ্যমে রক্ষণাবেক্ষণ এবং ডাই লাইফকে সহজ করে, যখন এর PLC এবং কুলিং সিস্টেম স্থিতিশীল উচ্চ-গতির অপারেশনকে সমর্থন করে। পণ্য দেখুন → নীচের লাইন
একটি উল্টানো উল্লম্ব তারের অঙ্কন মেশিনের কাজগুলি একটি উদ্দেশ্যকে ঘিরে তৈরি করা হয়: ম্যানুয়াল কয়েল পরিচালনার সময় কমিয়ে উত্পাদনশীল অঙ্কন সময়কে সর্বাধিক করা। এর মাধ্যাকর্ষণ-সহায়তা টেক-আপ স্ট্রিপার মেকানিজমকে দূর করে, প্যাটার্ন-লে টার্নটেবল কয়েল তৈরি করে যা ডাউনস্ট্রিম সরঞ্জামগুলি কোনও বাধা ছাড়াই প্রক্রিয়া করতে পারে এবং সমন্বিত কুলিং এবং পিএলসি নিয়ন্ত্রণগুলি প্রক্রিয়াটিকে গতিতে স্থিতিশীল রাখে।
যদি আপনার প্ল্যান্ট একক-পাস হ্রাস চালায় এবং কয়েল-হ্যান্ডলিং শ্রম বা অপরিকল্পিত স্টপগুলির সাথে লড়াই করে, এটি মূল্যায়ন করার জন্য ডিজাইন। মেশিনের আসল শক্তি বিচ্ছিন্নভাবে কোনো একক ফাংশন নয় . কয়েলের পর কুণ্ডলী, তারের সচল রাখার জন্য এই ফাংশনগুলো একসাথে কাজ করে।